


ロール成形材料の歩留まりは、一般的な機械の約束としてではなく、明確に定義された投入基準に対して許容される出力として計算される必要があります。 使用できない余分な材料をスクラップとして扱い、 使用可能なストリップの長さからコイルのリードとテールの損失を分離し、 その結果を使用して、生産の期待をコミットする前にプロセスの仮定、工具の状態、材料の状態、および装置の要件を比較します。
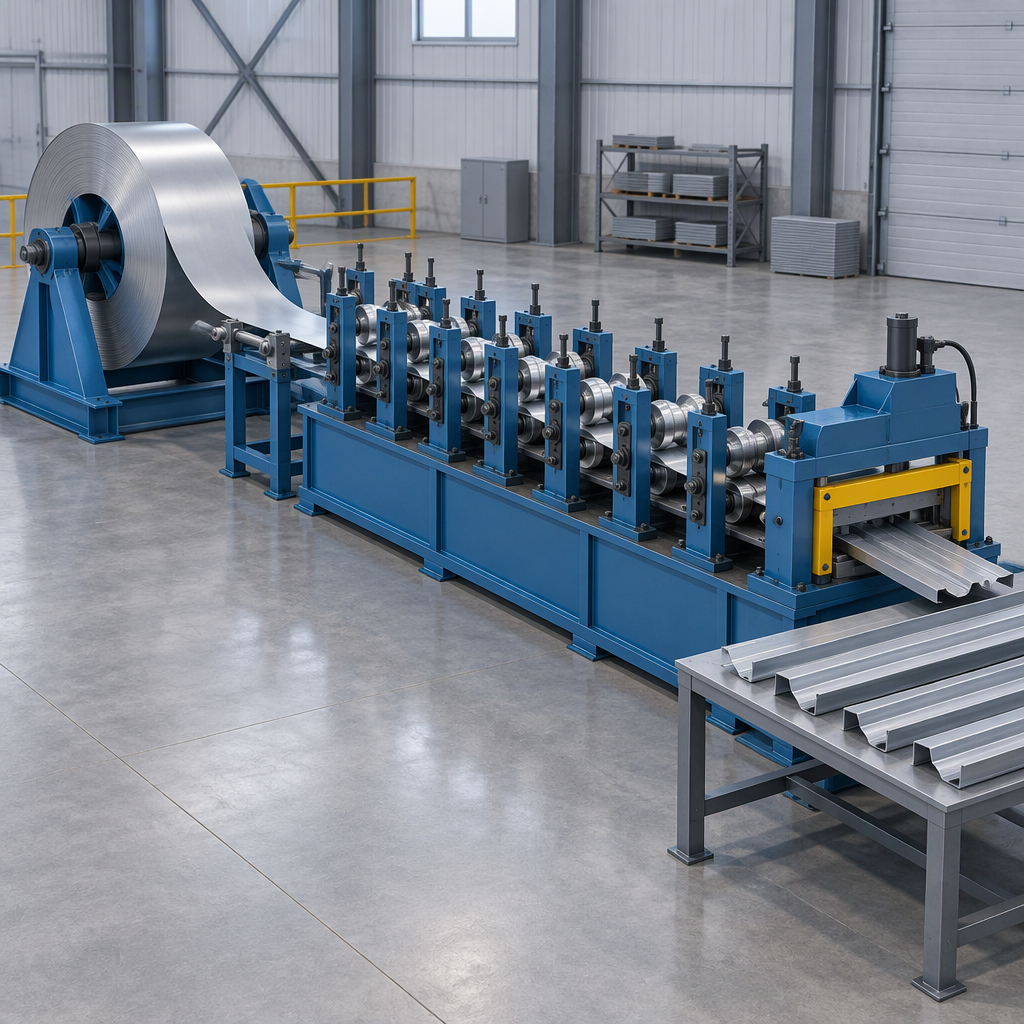
収率を使用する前に計算範囲を定義します。
ロール成形材料の歩留まりについては、パーセンテージを計算する前に、合格した出力、初回パスの合格した出力、または材料使用率を測定するかどうかを定義します。 ロール成形は、平らなシートまたはストリップを連続する対のローラー ダイに供給する連続プロセスであるため、計算境界は実際のコイルから部品への流れと一致する必要があります。
実際の範囲は、コイルの入力から始まり、切断、ノッチング、溝入れ、パンチング、エンボス加工、または湾曲などのジョブに適用されるインライン操作後の受け入れられた成形部品で終わります。
品質の歩留まりは、材料購入の利用率と同じではありません。歩留まりは、再加工や廃棄を行わずに指定された要件を満たす出力に焦点を当てますが、材料利用率は、どれだけのコイルが合格製品になるかに焦点を当てます。
| 計算ビュー | 数字を入れないよう | にするために使用します |
|---|---|---|
| 品質収量 | 再加工や廃棄を行わずに、指定された要件を満たす受け入れられたユニットまたは出力 | 品質不良ではないコイル割り当ての損失 |
| 使用可能なストリップ長さ | 正味のコイル入力を、使用できないリードとテールを除去した後に利用可能な長さに変換する | 完成品の受け入れ決定 |
| スクラップ率 | 製造中に発生する使用不可能な余剰材料の追跡 | 承認された再加工を通じて修正できる材料 |
プロセスの概要として、AHSS ガイドラインでは、ロール成形をロール ダイによる縦方向の送りとして説明し、成形部品の品質に影響を与える可能性のあるプロセス要因を特定しています。
計算を監査可能にするための入力を収集する
歩留まりとスクラップを計算する前に、正味コイル重量、フィートあたりのストリップ重量、使用できないリードとテール、必要なジョブの長さ、および同じ測定基準に基づいて受け入れられた生産量を収集します。
- ストリップ入力に含まれない梱包材やアイテムを除いた、コイルの正味ストリップ重量を記録します。
- 測定されたストリップサンプルから、または一貫した単位を使用して幅、厚さ、合金密度からフィートあたりの重量を確立します。
- コイルの合計長と使用可能なコイルの長さを混同しないように、使用できないリードとテールの長さを記録します。
- 必要なジョブの長さを、コイルの割り当て計算に使用した長さと同じ長さに基づいて測定します。
- 受け入れられた出力は、再加工や廃棄を行わずに指定された品質要件を満たしている場合にのみカウントされます。
- 使用できない余剰材料は、受け入れられた製品に混入するのではなく、スクラップとして分類します。
- 部品の品質に関連する場合は、材料の強度、シートの厚さ、スプリングバック、曲げ半径、工具の状態、コイル形状の欠陥に関するプロセスのメモを取得します。
金属建築製品の生産の場合、この入力リストは、プロセス エンジニアが、あらゆる損失を未診断の 1 つのパーセンテージに変えることなく、さまざまなプロファイル、ストリップ幅、切断長さ、およびインライン操作でジョブを比較するのに役立ちます。
合計および使用可能なコイル長を計算する
ストリップの全長は、ストリップの正味重量をフィートあたりの重量で割ることによって計算でき、使用可能な長さは、全長から使用できないリードとテールを差し引いたものになります。
- 重量基準を確認してください。 コイルの正味ストリップ重量を使用して、長さの計算がロール成形プロセスに入る材料を表すようにします。
- 1 フィートあたりの重量を計算します。 入手可能な場合は測定されたストリップ サンプルを使用するか、ストリップの幅、厚さ、合金密度から一貫した単位で計算します。
- 全長を計算します。 ストリップの正味重量をフィートあたりの重量で割って、コイル内の合計直線フィートまたはメートルを推定します。
- 使用できないリードとテールを差し引きます。 使用可能なストリップ長を得るために、ジョブに使用できないリードとテールの材料を差し引きます。
- 使用可能な長さと必要なジョブの長さを比較します。 違いは、品質歩留まりとスクラップ分類が適用される前のジョブマージンです。
コイル長の計算は計画方法です。全長はストリップの正味重量をフィートあたりの重量で割ったものに等しくなります。使用可能な長さは、全長から使用できないリードとテールを引いたものに等しい。ジョブのマージンは、使用可能な長さから必要なジョブの長さを引いたものとなります。
全体を通して 1 つのユニット システムを使用します。キログラムとポンド、ミリメートルとインチ、または理論上の密度と測定されたストリップ重量を混合すると、基礎となる基礎が一貫していないにもかかわらず、結果が正確に見える可能性があります。
材料歩留まりとスクラップ率を計算する
要件を満たす受け入れられた生産物から材料歩留まりを計算し、 使用できない余剰材料からスクラップを計算し、 同じ 重量または長さに基づいて分子と分母を維持します。
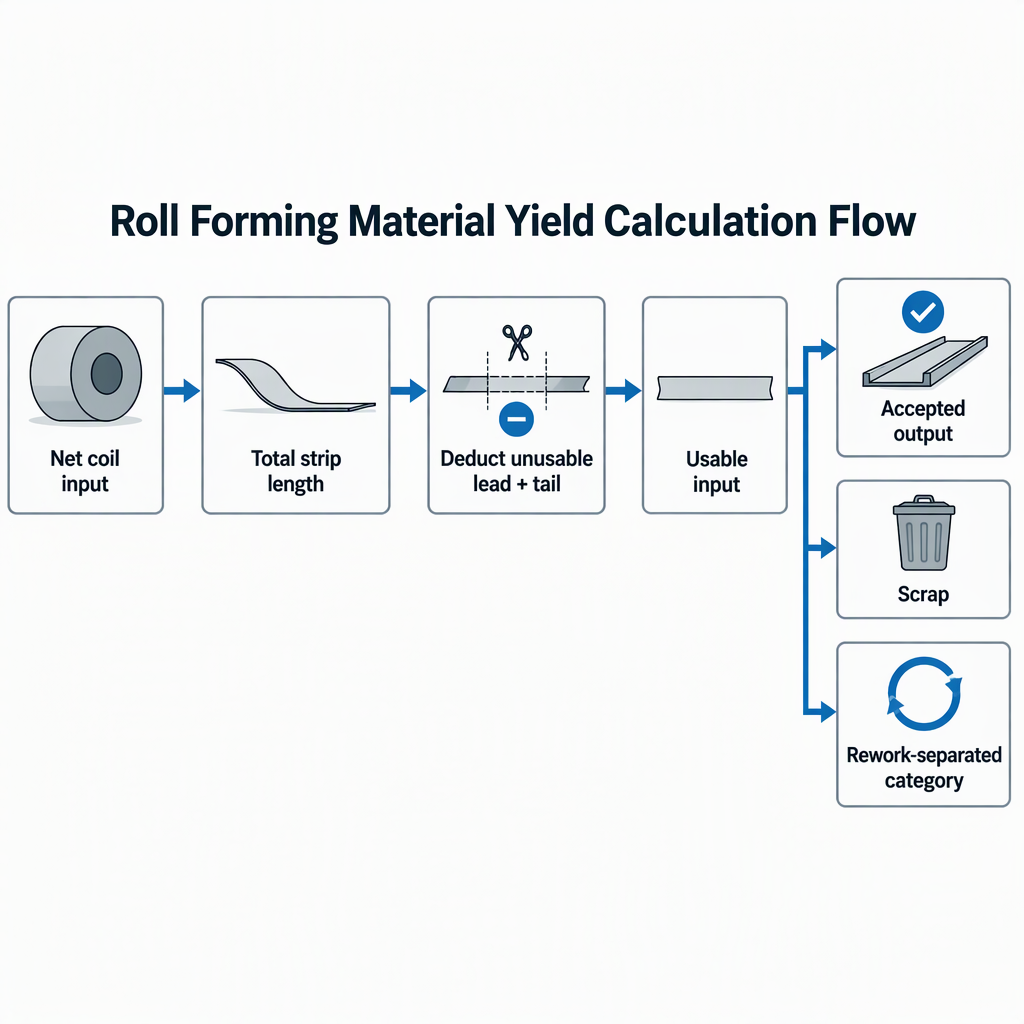
- 基礎を選択してください。 切断長さが最も明確な製造記録である場合は長さを使用し、スクラップビンとコイルバランスが重量で測定される場合は重量を使用します。
- 使用可能な入力を設定します。 定義されたリードおよびテールの許容値を削除した後、使用可能なストリップ長または使用可能なストリップ重量から開始します。
- 受け入れられた出力を測定します。 再加工や廃棄を行わずに、指定された要件を満たす部品または出力のみをカウントします。
- スクラップを測定します。 製造中に発生する使用できない余剰材料をスクラップとしてカウントします。
- 料金を計算します。 材料歩留まりは、受け入れられた出力を使用可能な投入量で割ったものに 100 を乗じたものに等しい。 スクラップ率は、使用不可能なスクラップを同じ使用可能な投入量の基準で割ったものに 100 を乗じたものに
ASQ では、歩留まりを、再加工やスクラップなしで指定された品質要件を満たすプロセス出力の割合として説明します。 ASQ 収量用語集の定義を読む.
NIST では、メーカースクラップを製造中に発生する使用不可能な余剰材料と定義しています。 NIST メーカーのスクラップ定義を確認する.
受け入れられた出力が長さによって記録され、スクラップの重量が測定される場合は、計算する前に片側を換算してください。この式は、分数の両側で同じ基底が使用される場合にのみ意味を持ちます。
通常の許容値を真のスクラップ信号から分離する
~!phoenix_var31_0!~ ~!phoenix_var31_1!~
| 損失のカテゴリー 損失 | の処理方法 | なぜ重要なのか |
|---|---|---|
| リードとテール | コイルの全長から差し引いて使用可能な長さを計算します | 避けられない使用できない端がジョブマージンと混同されるのを防ぎます |
| 使用できない製造上の余剰品 | スクラップとして分類 | 生産レビューのために真の無駄を可視化 |
| 出力のやり直しが必要です | 再加工せずに要件を満たすまで、ファーストパス許容歩留まりの範囲外を維持します | 初回パスの品質パフォーマンスの誇張を回避します |
| 材料または成形要素に関連する品質問題 | 影響を受けるコイル、プロファイル、またはセットアップで観察された状態を記録します。 | シートの厚さ、材料の強度、スプリングバック、曲げ半径、工具の状態、コイル形状の欠陥が成形部品の品質に影響を与える可能性があります。 |
すべての収量損失に 1 つの普遍的な原因を割り当てないでください。ロール成形の品質は、材料の特性、工具の状態、コイルの形状に影響される可能性があるため、有用なスクラップログは、損失のカテゴリと存在する作業条件を結び付ける必要があります。
サポートされていない約束ではなく、結果をプロセスと装置の選択に使用します
計算された歩留まりを使用して、プロセスの適合性、材料の状態、プロファイルの要求、および装置の要件を比較します。これをすべてのロール成形ラインの保証されたスクラップ率として扱わないでください。
- 等しい。計算境界には受け入れられた出力に影響を与える操作が含まれている必要があるため、プロファイルにノッチング、溝入れ、パンチング、エンボス加工、曲線加工、または所定の長さに切断するなどのインライン操作が必要かどうかを確認します。
- 繰り返し欠陥が発生する場合は、材料の強度、シートの厚さ、曲げ半径、スプリングバック、工具の状態、コイル形状の欠陥を確認します。
- サプライヤーに対し、生産見積もりを議論する際に、使用可能なコイルの長さ、リードとテールの差し引き、およびジョブマージンをどのように定義するかを説明するよう要求します。
- プロセスの安定性を比較する場合、再加工後に受け入れられた出力から初回パス歩留まりを分離します。
- 使用できない余剰材料をスクラップ カテゴリに保管すると、購買、エンジニアリング、生産チームが材料の損失を明確に確認できるようになります。
機器の選択において、この計算は、プロファイルの複雑さ、材料範囲、ロールツーリング条件、およびインライン処理に関する質問を組み立てるのに役立ちますが、サプライヤーのプロジェクト固有の提案、試行計画、または書面による仕様に代わるものではありません。
結論
一貫したコイル長ベースから開始し、 規定の品質要件に照らして合格した生産量を測定し、 使用 できない製造上の余剰分をスクラップとして分類します。
- 使用可能な入力は、歩留まりとスクラップ率を比較する前に、定義されたリードとテールを除外する必要があります。
- 歩留まりは品質の結果であり、一般的な生産を約束するものではありません。
- コイル、プロファイル、またはジョブ間で歩留まりが変化する場合は、材料およびプロセス変数を検討する必要があります。
ロール成形材料の歩留まりとスクラップに関するよくある質問
これらの回答は、金属建築製品メーカー、冷間圧延成形エンジニア、機器購入者にとって一般的な計算の選択肢に対応しています。
スクラップはリワークと同じですか?
いいえ。スクラップとは、製造中に発生する使用できない余剰材料です。 歩留まり定義では、受け入れられた出力と、再作業が必要な出力または廃棄される出力が区別されるため、再作業は異なります。
重さで計算したほうがいいですか、それとも長さで計算したほうがいいですか?
一貫性を保っていれば、どちらの基礎も機能します。コイルの割り当ては、ストリップの正味重量とフィートあたりの重量から計算できますが、カット長が主な作業記録である場合、生産チームは長さを好む場合があります。
この記事では、ロール成形の標準的なスクラップ許容量を提供できますか?
ロール成形の品質はシートの厚さ、材料の強度、スプリングバック、曲げ半径、工具の状態、コイル形状の欠陥によって影響を受ける可能性があるため、一般的なプロセスの説明から単一の許容値を仮定する必要はありません。 スクラップを使用できない余剰材料として定義し、ジョブ データから計算します。
この文脈における初回通過歩留まりとは何ですか?
初回パスの歩留まりは、再加工や廃棄を行わずに、指定された要件を満たす出力に焦点を当てます。これは、当面のプロセスの安定性を後の修正から分離したい場合に役立ちます。
収量を計算する前に、なぜリードとテールを差し引くのでしょうか?
リードとテールは、コイルの全長から使用可能なコイル長に移動するために差し引かれます。それらが分母に残っている場合、計算では、ジョブで実際に利用可能な使用可能な材料が過小評価される可能性があります。
プロファイルの複雑さは計算にどのような影響を与えますか?
パンチング、ノッチング、エンボス加工、曲線加工、または長さに合わせてカットするステップなどのインライン操作がジョブの一部である場合、プロファイルの複雑さによって計算の境界が変わる可能性があります。出力が受け入れられるかどうかを決定する操作が含まれます。
機器購入者は歩留まり計算をどのように使用すべきですか?
これを使用して、材料範囲、工具条件、コイル品質、曲げ要件、インライン加工について、より適切な選択の質問をすることができます。プロジェクト固有の書き込みデータを使用せずに、一般的な計算を特定のマシンの保証収量に変換しないでください。


