フライングカットオフ
- カット
- が行われたとき ストリップの実行中
- ストリップの動作 カット
- 中は動き続ける
- カッティング ヘッドの動作
- ストリップとともに移動 オファー
- で要求されること
- 材質、厚さ、長さに対して見積もられたカット サイクル タイムと公差
- サンプル部品で確認すること
- 通常および最高速度でカットされた部品


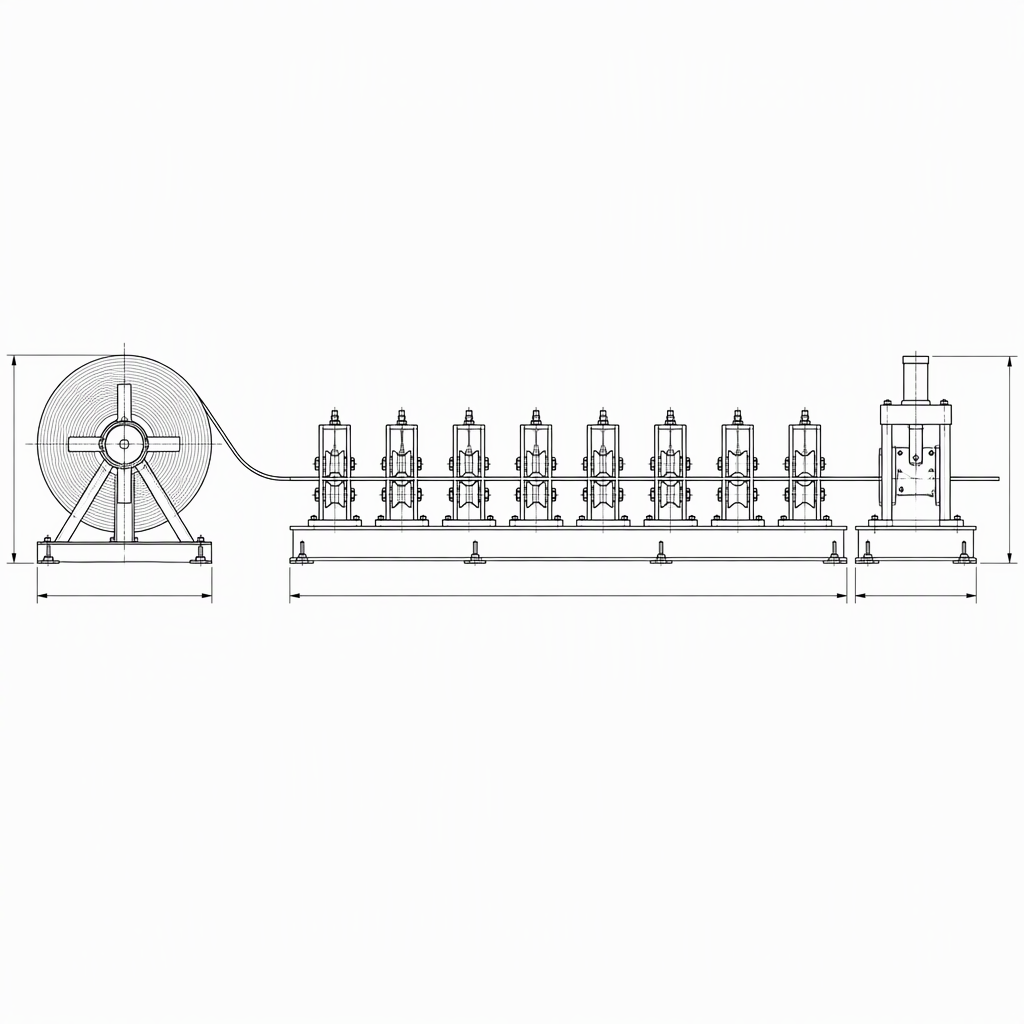
違いは、いつカットされるかです。フライングカットオフは、ストリップがまだ走行している間に切断し、カッティングヘッドがストリップ速度で移動するため、ラインはあらゆる長さで停止しません。ストップツーカット構成では、ストリップが停止した後にカットが行われるため、各ピースにはストップ、カット、リスタートが含まれます。サイクル タイム、長さの許容差、刃先の品質、表面状態はすべて、その 1 つの違いと、ラインを稼働させる必要がある材料と注文の組み合わせによって決まります。
どちらの配置を選択する場合でも、カットオフは完全なライン内の 1 ステーションであるため、問い合わせはそのラインが存在するラインを対象とする必要があります。 たとえば、厦門 BMS グループは、ロール成形機の製品群と並行して、スリッティング ライン、長さ調整ライン、および電動切断機を公開しています。
どちらのラベルにも、サイクル タイム、長さの公差、または表面結果は記載されていません。切断システムは、ラインが走行する注文の組み合わせに適合させる必要があり、最大厚さの定格は、ラインが最も薄いコイルをどれだけうまく処理できるかについてはほとんど意味を持ちません。
定義された材料、厚さ、長さ、および走行速度に関連付けられていないカットオフ クレームは、ビルダーがオファーに書き込み、サンプル部品でデモンストレーションするまでは未確認として扱います。
どちらの構成の方が速いという一般的な主張ではなく、切断時のサイクル タイムで出力を比較してください。各ビルダーに、実際に実行する長さ、厚さ、速度でのカットから次のカットまでの時間を尋ね、その数値を自分の長さのリストに適用します。同じカットオフは、1 つの長さのロングランではより強力な選択となり、混合オーダーブックではより弱い選択となる可能性があります。
| 比較ポイント | フライングカット | オフ ストップツーカット |
|---|---|---|
| カットでのタイムロス | 切断を実行した状態で、切断サイクル時間と切断時の制限速度を尋ねます。 | すべての作品に追加される停止、カット、再開の時間を尋ねる |
| 許容差に関する声明 | 定義された速度、厚さ、および材質についての見積もり | 定義された長さ、厚さ、材質についてお見積りします。 |
| 長さが短く、頻繁に変更される | モーション中のカットで、最も短い長さと最も頻繁な変更をどのように処理するかを尋ねます。 | 繰り返しの停止が最短の長さにどのような影響を与えるか、また長さの変更がどのように行われるかを尋ねる |
| オーダーミックスフィット | 切断システムは注文の組み合わせに適合させる必要があるため、提案には使用する長さと材料を反映する必要があります | 同じ基準: 一般的なスピードの主張ではなく、注文の組み合わせに基づいて両方のオファーを判断します |
提示された許容範囲を受け入れるのではなく、必要な許容範囲を書きましょう。プラスまたはマイナス 1 ミリメートルなどの 1 つの数字は、測定された走行速度、材質、厚さ、長さのバンドなしではほとんど意味を持ちません。そのため、各オファーには、最も短いものと最も長いものを含む、最も生産する長さの許容範囲を記載する必要があります。次に、カットエッジを確認します。カット部分の直角度、バリ、コーティングの損傷は、長さの測定では明らかにならない個別の合格点です。
表面や摩耗に関する質問は、説明ではなく部品について判断してください。 ロール成形はラインとその工具だけに依存します。材料の降伏強度と弾性も同様に重要です。 独自に塗装済みの素材や敏感な素材を候補の配置に沿って実行し、その後、すべてのサンプルの同じ面、エッジ、カット ゾーンを検査することで、ストリップがどのように扱われるかを説明する以上のことがわかります。
切断ステーションへのアクセスが必要な摩耗チェックには、前提条件が 1 つあります。それは、誰かがブレードに到達する前に、プラントのロックアウト手順に従ってラインのスイッチを切り、電源を切断すること、および製造者のマニュアルで許可されているアクセス範囲内でのみ作業することです。
機械ではなくオーダーミックスから始めましょう。ランの長さ、カット長を変更する頻度、厚さと材料の範囲、目に見える面がコーティングされているかどうかを書き留め、これら 4 つのポイントを両方のビルダーへの質問として使用します。通常、その答えは、一般的な速度の比較よりも、プラントの 2 つの配置をより明確に区別します。
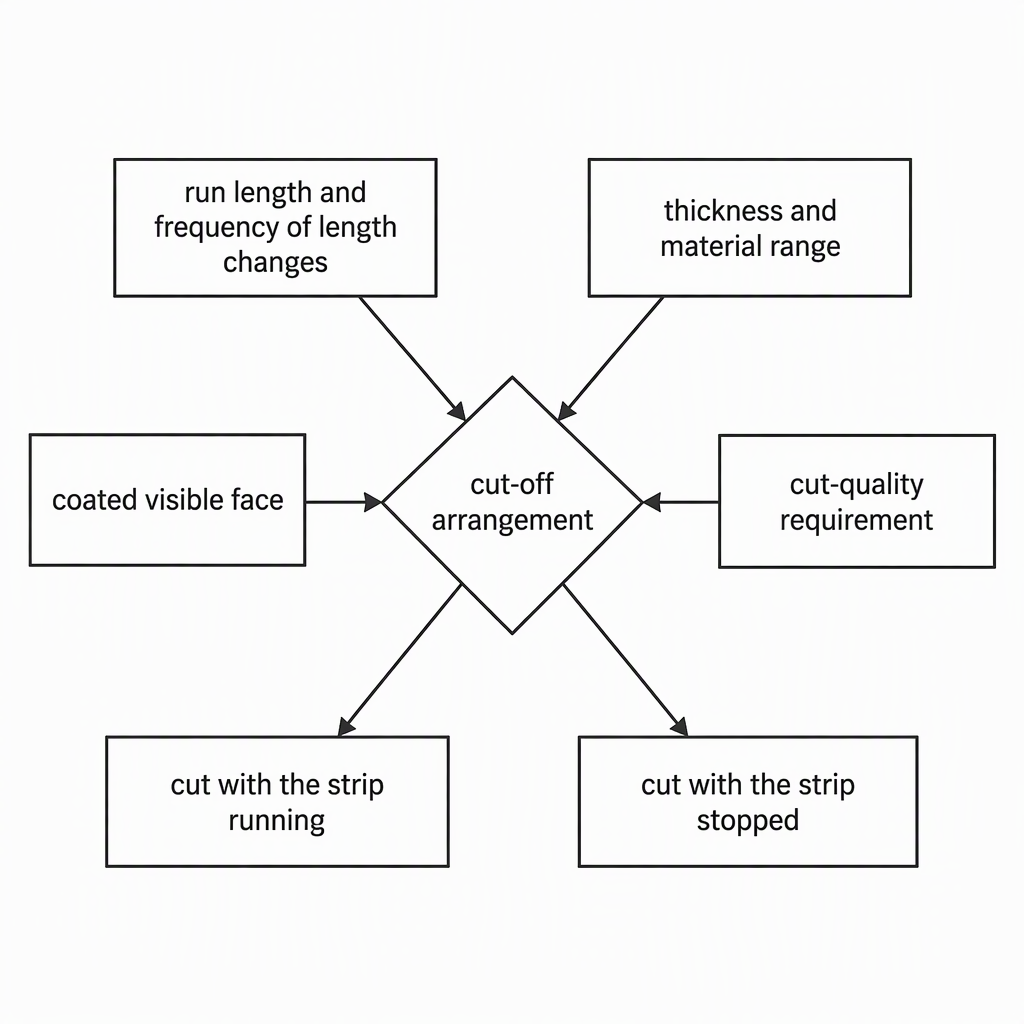
| あなたの生産パターン | それを決める質問 | 良い回答には何が含まれるべきか |
|---|---|---|
| いくつかの長さのロングラン | 私の走行速度でカットごとにどのくらいの時間が失われますか? | その速度、厚さ、長さで見積もられたカットサイクル時間と公差 |
| 長さが短く、変更が頻繁にある | 再起動ごとにどのくらいの時間が失われますか?また、長さの変更にはどのくらいの時間がかかりますか? | ピースあたりの停止、切断、再開の時間と長さ間の切り替え時間 |
| 幅広いレンジにわたる薄いゲージ | ラインは私の最も薄いコイルをどのように処理しますか? | 最大厚さの定格だけでなく、最小厚さの記述と、最も薄い材料がどのように供給されサポートされるかについても記載 |
| 塗装済みまたは顔が見える製品 | コイルからカットまでのコーティング面に接触するものは何ですか? | 名前付き接触面、切断後のコーティング面を示すサンプル部品、および合意された検査基準 |
1 つの仕様を作成して両方のビルダーに送信すると、2 つのオファーを並べて読むことができます。材料と厚さの範囲、長さのバンドとその公差、表面要件、測定方法、受け入れテスト、および見積もる範囲を修正する必要があります。
ご注文前に、お持ちの素材と長さのリストを試して確認してください。トライアルでは、運用環境で実行する条件を再現する必要があり、両方のオファーが 1 つの基準に基づいて判断されるように、結果は仕様と同じ単位で記録される必要があります。
アーキテクチャのみではなく、測定値に基づいて決定を下します。両方のオファーが公差、切断品質、および表面の要件を満たしている場合は、それぞれに含まれる範囲、それぞれが書面で保証する値、およびプラントで切断ステーションに必要なメンテナンスを比較してください。
フライング カットオフとストップツーカット アレンジメントは、同じ質問に対する 2 つの答えであり、貴社のプラントに適した答えは、見積数値、サンプル部品、保証値が注文の組み合わせ、公差、および表面要件と一致するものです。これらを決定し、保証を購入書類に記載しておくと、トレードオフは好みではなく文書化された選択になります。
これらは、購入者がストリップを走行させた状態でのカットとストリップを停止させた状態でのカットを比較するときに最も頻繁に提起する質問です。それぞれの答えは、それを解決する価値、テスト、または書面による保証を示しています。
フライングカットオフは、ヘッドがストリップとともに移動する切断ステーションであるため、ストリップがまだ走行している間に切断が行われ、ラインは長さごとに停止しません。切断サイクル時間、切断がカバーする速度範囲、およびその速度で見積もられた公差が比較する値です。
これは、ストリップを停止させ、静止した状態で切断を行うことを意味します。したがって、すべての長さには停止、切断、再起動が含まれるため、停止、切断、再起動の時間と、繰り返し停止が長さの公差と目に見える表面に及ぼす影響を比較してください。
どちらの名前もそれを解決しません。両方の製作者に、独自の速度、厚さ、長さでのカットサイクル時間と、代替品のピースごとの停止、カット、再開の時間を尋ね、それらの数値を長さのリストに適用します。 1 馬身分のロングランで勝つ選択は、混合オーダーブックでは負ける可能性があります。
各長さのバンドの公差を記載し、それが適用される材質、厚さ、走行速度を指定します。測定方法、サンプルの位置、帯域外の部分に何が起こるかを追加します。これらの条件がなければ、公差は製造者によって保証されることも、ユーザーによってチェックされることもありません。
どちらもチェックを範囲の端に移動します。薄いゲージの場合は、記載されている最小厚さと、ストリップがどのように供給されサポートされるかを尋ねてください。最大厚さの定格は、使用する最も薄いコイルについてはほとんど意味を持たないからです。塗装済みのストリップの場合、目に見える面に名前を付け、コイルから切断までに何が接触する可能性があるかを確認し、サンプル部品を検査します。
それは既存のラインの構造、ドライブ、コントロール、スペース、ツールに依存するため、配置だけで答えることはできません。元の建設者または資格のあるラインインテグレーターにラインを検査してもらい、範囲、保証値、および既存の機器への変更をリストした書面による評価を提供してもらいます。
指定された条件でのカットサイクル時間と公差、代替品の停止-カット-再開時間、ラインで扱う最小の太さ、保証される値、長さの測定方法、切断ステーションに必要なメンテナンス、および独自の素材での試用について尋ねてください。
提示される差額は、公表されている定価ではなく、各サプライヤーが含む範囲を反映しています。両方に、切断ステーション、制御および測定システム、工具、ガード、文書、設置、試運転、トレーニング、予備品を含む同じ範囲を項目化してもらい、その合計を同じリストと比較します。


