


ロール成形では連続したローラー ダイを使用し、必要なロール ペアは材料グレード、部品の複雑さ、およびミル設計によって異なるため、最初にガター プロファイルとシートまたはコイル材料を定義して、ガター ロール成形機を選択します。 次に、プロジェクトに適した機械構成を扱う前に、各縦樋が機能する側溝の長さ、縦樋のサイズと側溝の底幅の関係など、現場の排水に関する想定を確認します。
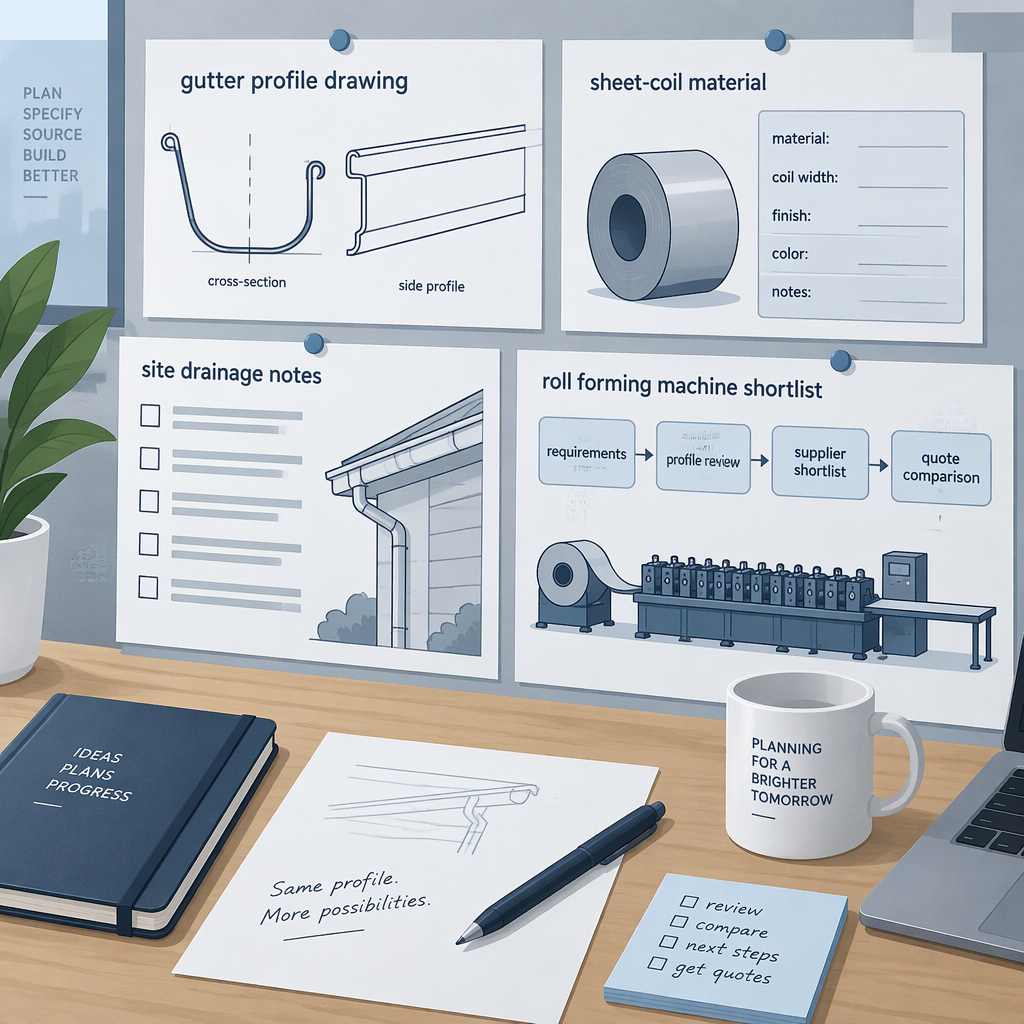
機械のオプションを検討する前に、ガターのプロファイルを一致させてください
ガター形状は一連のペアのローラー ダイを通じて形成され、より複雑な完成部品には異なるロール ペア数とミル設計の選択が必要になる場合があるため、プロファイルの決定が最初に行われます。
ガターロール成形機についての議論は、ラインに対する一般的な要求から始めないでください。プロファイル図面またはターゲット プロファイル ファミリ (K スタイル、半円形、ボックス、鼻隠し、またはカスタムの建築セクション) から始めます。サプライヤーは、工具やライン構成について議論する前に、曲げ、リターンリップ、ビードの詳細、完成品の複雑さを理解する必要があります。
| プロフィールの質問 | 購入者が定義すべき内容 | 機械の議論に影響を与える理由 |
|---|---|---|
| 完成形状 | プロファイル名だけではなく、図面、サンプル、または承認されたプロファイル参照を提供します。 | ロールフォーミングは、連続したローラーダイによって段階的に曲げられることによって最終形状に達します。 |
| 複雑 | 縁取りされたエッジ、装飾的なリブ、きつい曲がり、異常な遷移を特定します。 | 完成品の複雑さは、ロールペアの数とミルの設計に影響を与える要因の 1 つです。 |
| インターフェースパーツ | 意図した縦樋のサイズで作業するために必要な側溝の底幅を確認してください。 | SMACNA のサイズ計算ツールには、縦樋のサイズが側溝の底部の幅を超えてはいけないと記載されています。 |
成形原理については、 ロール成形に関する AHSS ガイドラインの説明を参照してください。この説明では、連続する対のローラー ダイを長手方向に通過するストリップについて説明しています。
プロジェクトおよびサプライヤーの文書から材料の適合性を確認する
材料の適合性は、推測ではなく、エンジニアリングの入力として扱う必要があります。シートメタルのグレードと強度は、成形力、ロールペアのニーズ、ローラーとフレームにかかる負荷に影響します。
購入者は、対象となる材料ファミリーとグレードを明記し、サプライヤーにその正確な用途に対する適合性を確認するよう依頼することで、より責任を持って最終候補者リストを作成できます。 1 つの機械セットアップで、スチール、アルミニウム、銅、塗装コイル、または塗装材料のすべてのオプションが同等にうまく動作すると仮定することは避けてください。
| 材料投入 | バイヤーのアクション | 選択への影響 |
|---|---|---|
| 板金グレード | 正確なグレードまたはプロジェクトが承認した材料の指定を RFQ に記載します。 | 材料グレードは、ロールペアの数と成形セットアップに影響を与える要因の 1 つです。 |
| 強度レベル | サプライヤーが提案された材料の成形負荷をどのように評価しているかを尋ねてください。 | 強度の高いスチールにより、ローラーとフレームにかかる力が増加します。 |
| コーティングまたは表面仕上げ | 指定された仕上げの取り扱いと工具の指導については、お問い合わせください。 | 表面保護はプロジェクトの品質の問題であり、サプライヤーの文書化された能力と照らし合わせて確認する必要があります。 |
プロジェクト仕様書またはサプライヤーの文書にそれらの値が記載されていない限り、想定される厚さ範囲、コイル幅、速度、モーター出力、または工具交換時間に基づいて RFQ を作成しないでください。提案された構成の最新のテクニカル シートを問い合わせてください。
材料依存点は AHSS ガイドラインによって裏付けられており、ロールペア数を板金グレード、完成部品の複雑さ、およびミル設計に関連付けており、強度の高いスチールはローラーとフレームにかかる力を増加させることに注目しています。
マシン構成をロックする前にサイトのニーズを一致させる
側溝プロファイルの選択は、排水の想定、縦樋のサイズ、各縦樋が機能する実際の側溝の長さに関連付けられるため、現場のニーズが重要になります。
SMACNA の縦樋および側溝のサイジング計算ツールでは、そのサイジングの基準は建築板金マニュアル第 7 版の第 1 章に基づいており、降雨量データと標準縦樋の寸法を使用していると記載されています。この種のサイジング作業は、マシンの機能としてではなく、プロジェクト設計の入力として扱います。
- プロファイルの深さと縦樋の配置を選択する前に、設置場所の降雨基準またはプロジェクトの排水要件を確認してください。
- 選択した縦樋のサイズが側溝の底幅を超えていないことを確認してください。
- 各縦樋が提供する側溝の長さを確認します。 SMACNA は、熱膨張の影響を制限するために縦樋が設置される側溝の長さの実際の最大値は 50 フィート / 15 m であると述べています。
- これらのプロジェクトの決定事項を、一般的なガター ロール成形機のみを要求するのではなく、プロファイル図面、対象となる材料、および現場の制約として RFQ に反映します。
マシンの選択は、ローカル プロジェクトのレビューに代わるものではありません。設置された雨樋工事については、製造前に、準拠する設計基準、採用された規則、および現地の修正をプロジェクトの専門家または地方自治体に確認してください。
排水境界チェックについては、購入者は SMACNA 縦樋および縦樋のサイズ計算ツールを確認できます。この計算ツールでは、側溝および縦樋のサイズ設定の背後にある仮定が説明されています。
アプリケーション選択のための RFQ チェックリストを作成する
有用な RFQ では、サプライヤーが一般的な機械の説明ではなく、アプリケーションに適合する構成で応答できるように、プロファイル、材料、設置場所の想定を明確に説明する必要があります。
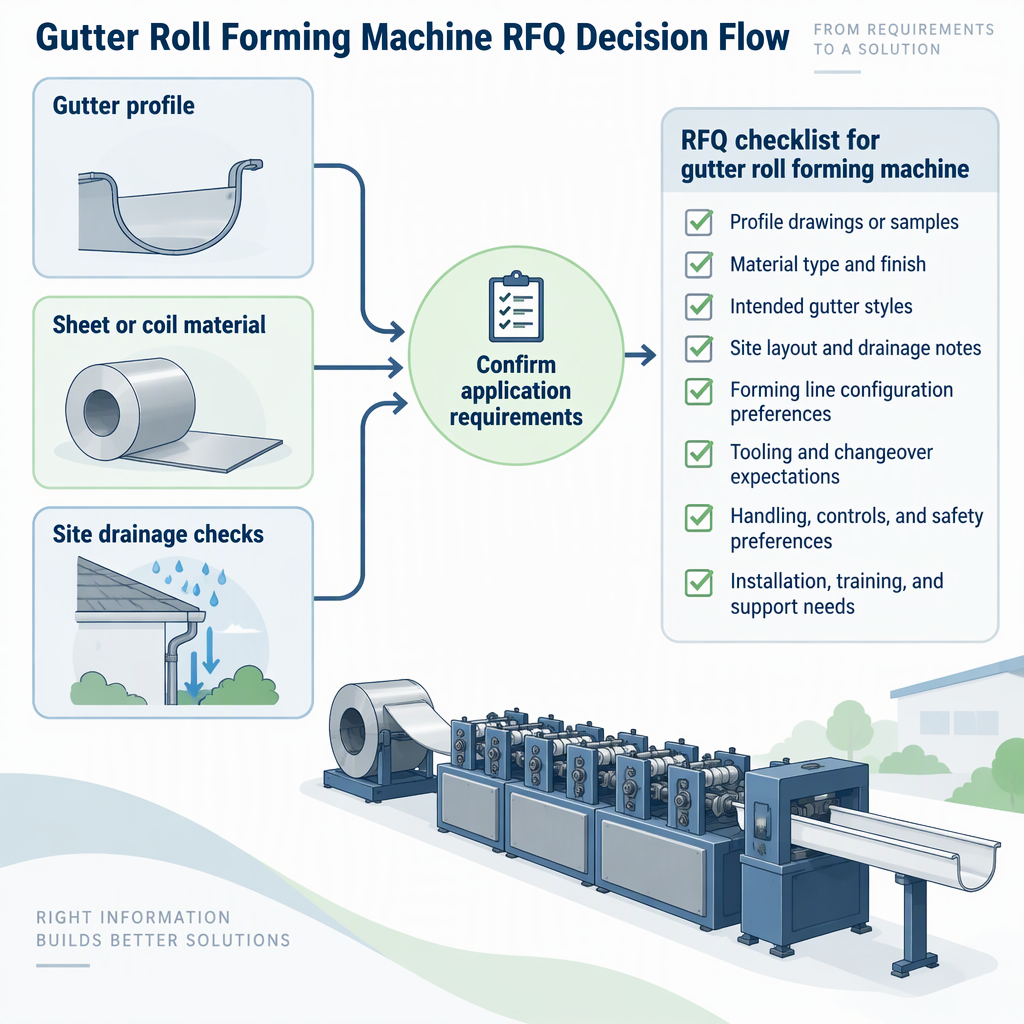
- 曲げや装飾的な特徴を含む、ターゲット側溝のプロファイル図面、サンプル、または承認された断面の参考資料を添付します。
- 対象となるシートまたはコイルの材質、グレード、仕上げ、およびプロジェクトの品質に対する期待を述べます。
- 材料のグレード、強度、プロファイルの複雑さが推奨されるミル設計にどのような影響を与えるかをサプライヤーに確認してください。
- 予定の縦樋のサイズを記入し、それが側溝の底幅と互換性があることを確認してください。
- 各縦樋が提供する予想される側溝の長さと、プロジェクトの排水に関する仮定を含めます。
- 機械構成、安全要件、ユーティリティのニーズ、設置スペース、試運転範囲、およびメンテナンス手順については、サプライヤーの最新の技術文書をリクエストしてください。
- 価格、納期、保証、スペアパーツのサポート、トレーニング範囲、受け入れ基準など、すべての商業条件を直接問い合わせます。
| プロジェクトの優先順位が次の場合... | サプライヤーに確認してください... | 思い込みはしないでください... |
|---|---|---|
| 複雑な建築上の雨樋のプロファイル | ツールのアプローチ、ロールペアの影響、およびサンプルの承認プロセス | エンジニアリングレビューを行わずに標準線でプロファイルを形成できること |
| 高強度シート素材 | その素材に対するローラーとフレームの荷重適合性 | ある材料グレードに適した機械が別の材料グレードにも適合すること |
| 敷地内の長い側溝 | プロファイルの選択を完了する前の縦樋の間隔と排水の仮定 | 機械の購入決定が側溝のサイズ確認に代わることができる |
下流での手戻りを引き起こす選択リスクを回避する
選択の最大のリスクは、成形ラインと設置された側溝システムに互換性が必要な場合に、プロファイル、材料、現場の排水を個別の決定として扱うことです。
- プロフィール名だけを見て購入しないでください。完成部品の複雑さは、ロールペアの数やミルの設計に影響を与える可能性があります。
- 実際のグレードや強度レベルを材料ファミリーのラベルに置き換えないでください。材料特性は成形力に影響します。
- 縦樋のサイズを後付けとして扱わないでください。縦樋のサイズは側溝の底幅内に収まる必要があります。
- 各縦樋が提供する側溝の長さを無視しないでください。 SMACNA は、熱膨張の影響を制限するための実用的な最大値は 50 フィート / 15 m であると述べています。
- 認定、速度、出力、価格、納期に関する裏付けのない主張に依存しないでください。見積もられたマシンと一致する最新の文書をサプライヤーに問い合わせてください。
評価中またはその後の操作中に手動によるクリーニング、調整、コイル パスへのアクセス、またはジャムの除去が必要な機械の場合は、手動でアクセスする前に機械のスイッチを切り、該当する電源を切断してから、モデルのマニュアルで許可されているアクセスおよびサービスの手順のみに従ってください。
結論
側溝ロール成形機の最終候補リストは、プロファイルの図面、材料の投入、および現場の排水の前提が明確になった後にのみ作成してください。
成形ラインは、完成した側溝プロファイルによって作成される形状と材料の要求に適合する必要があります。 設置された側溝の設計では、底幅の互換性や各縦樋が機能する実際の長さを含む、排水と縦樋の制限も考慮する必要があります。 これらの情報を文書化すると、RFQ はサプライヤーの実際の構成、文書、安全要件、商業条件に焦点を当てることができます。
ガターロール成形機選定に関するよくある質問
これらの質問は、購入者が機械の選択、成形エンジニアリング、プロジェクトの側溝のサイズ設定の間の境界を明確にするのに役立ちます。
1 台のガター ロール成形機ですべてのガター プロファイルを作成できますか?
1 台のマシンですべてのプロファイルを作成できると想定しないでください。ロール成形は連続するローラー ダイに依存し、ロール ペアの数は板金のグレード、完成品の複雑さ、およびミルの設計によって異なります。
側溝ロール成形機の選択は、側溝のサイズ計算に代わるものですか?
いいえ。機械の選択は、側溝や縦樋のサイズ調整作業に代わるものではありません。 SMACNA の計算ツールは、降雨量データ、標準縦樋寸法、および建築板金マニュアルの仮定に基づいてサイジングを決定します。
見積もりを依頼する前にどのようなプロフィール情報を送信する必要がありますか?
完成形状、曲げシーケンスの懸念事項、戻りリップ、装飾の詳細を示す図面、サンプル、または承認済みのプロファイル参照を送信します。完成品の複雑さは、工場設計の議論に影響を与える可能性があります。
材料のグレード、強度レベル、仕上げ、およびプロジェクトの品質に対する期待を述べます。強度の高いスチールはローラーやフレームにかかる力を増加させるため、サプライヤーは幅広いカテゴリーではなく正確な材料を評価する必要があります。
縦樋の情報を機械の RFQ に含める必要があるのはなぜですか?
縦樋の情報は、選択した側溝の底幅と設置された排水レイアウトが互換性があるかどうかを確認するのに役立ちます。 SMACNA では、縦樋のサイズが側溝の底部の幅を超えてはいけないと規定しています。
購入者はカスタム側溝プロファイルをどのように処理する必要がありますか?
カスタム プロファイルをエンジニアリング レビュー項目として扱います。図面と目的の材料を提供し、サプライヤーに工具、サンプルの承認、完成した形状に対する工場設計への影響について説明するように依頼します。
価格、納期、保証は選択プロセスのどこに当てはまりますか?
サプライヤーがプロフィール、材料、現場の情報を入手した後、価格、納期、保証、サポート条件を尋ねます。これらの条件は、仮定に基づくものではなく、サプライヤーの現在の見積書と文書に基づいて決定される必要があります。


