


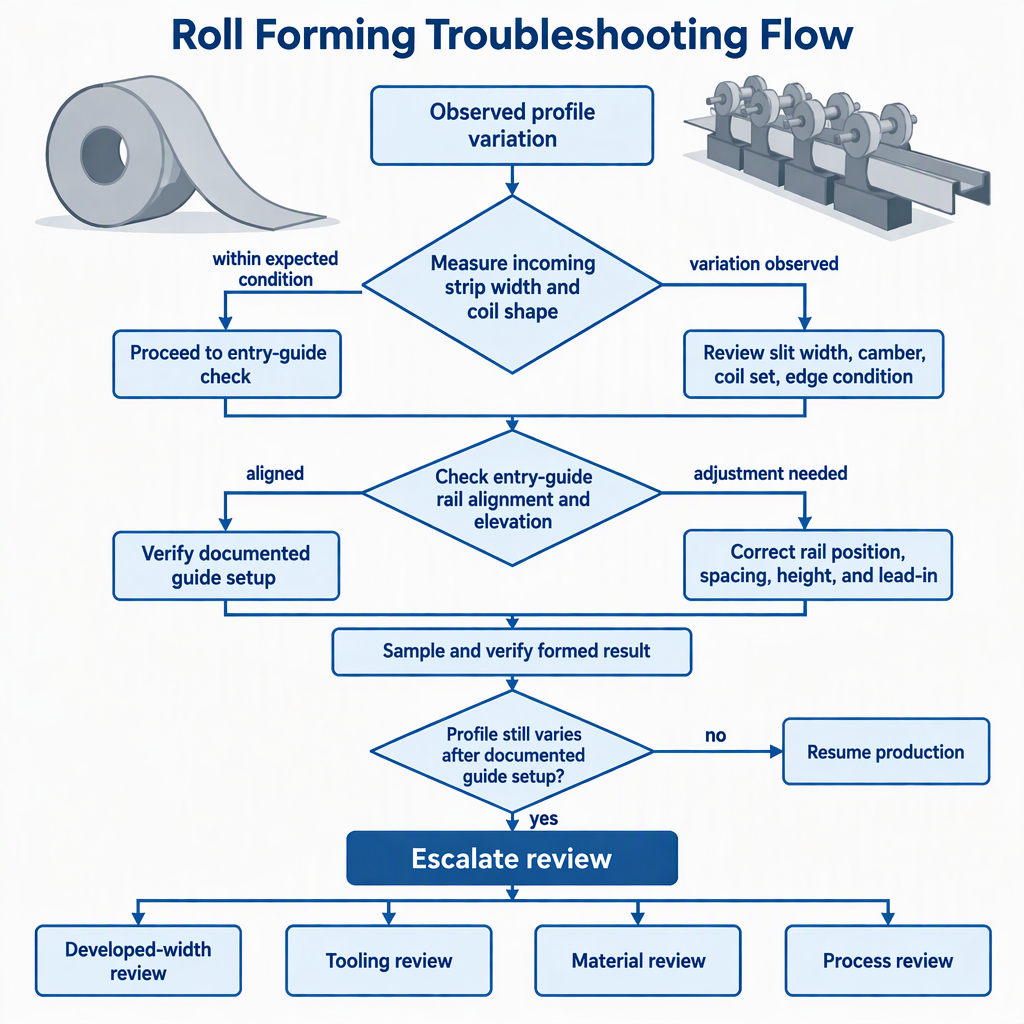
入口ガイドの横方向の位置、ストリップの高さ、平行なガイド レール、および反復可能な設定が確認されるまで、コイル幅の変動をコイルだけのせいにすべきではありません。 ロール成形は、連続する一対のローラー ダイの中を長手方向に移動するストリップに依存するため、ガイドが正しく設定されている場合でも、入ってくるコイルの形状や材料の変動が最終的なプロファイルに影響を与える可能性があります。
コイル幅が変化するときにエントリーガイダンスが重要となる理由
ロール成形入口ガイドは、ストリップが最初の成形パスにどのように入るかを制御するため、重要です。ストリップの幅は修正されませんが、幅の問題がセットアップ、ねじれ、バリ、または寸法管理の問題になるのを防ぐことができます。
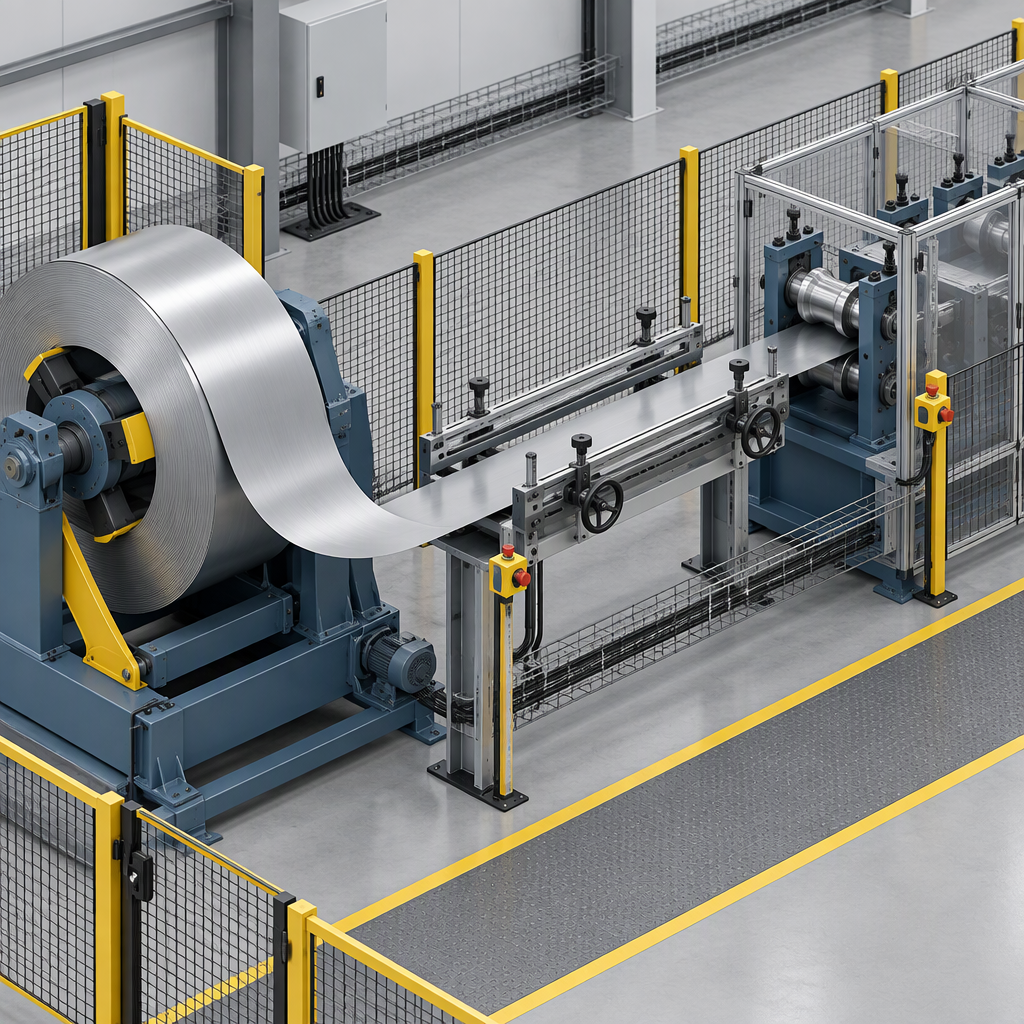
入口ガイドと入口テーブルは、ストリップの横方向の位置と高さを設定することにより、入ってくるストリップを最初の成形パスに誘導するために使用されます。ガイド レールが平行でない場合、ストリップが中心にない場合、または高さが工具と一致しない場合、成形が開始される前にラインに回避可能な変動が追加される可能性があります。
ロール成形では、平らなシートまたはストリップが連続する一対のローラー ダイを通して供給され、材料が最終形状に徐々に曲げられます。そのため、最初の接触条件が重要になります。成形シーケンスでは、下流のスタンドが成形を開始する前にストリップが一貫して提示されることを前提としています。
コイル幅の変動をエントリーガイドの誤差から切り離す
正しく位置合わせされたガイドを使用しても、測定されたストリップ幅、曲げ許容値、平坦長さ、材料の挙動、または入ってくるコイルの形状がプロファイル ジオメトリをサポートできない場合は、幅の変動を材料、スリット、または展開幅の問題として扱います。
| 回答すべき質問 | 示唆する内容 | バイヤーまたはエンジニアの実際的な行動 |
|---|---|---|
| ストリップの幅は、平面、曲げ円弧の長さ、および中性線の仮定に基づいて作成された断面の推定値と一致していますか? | 不一致は、ガイド調整だけではなく、ストリップ幅の計算、スリッティング、またはプロファイル開発のレビューを指します。 | ガイド設定を変更する前に、展開幅の計算を再確認し、実際のスリット コイルの測定値と比較します。 |
| 入ってくるコイルにキャンバー、クロスボウ、コイルセット、センターバックル、またはその他の形状の欠陥はありますか? | 入ってくるコイルの形状は、エントリーガイドとは関係なく、寸法管理と部品の品質に影響を与える可能性があります。 | 入ってくる状態を測定して記録し、レベリング、コイルの許容基準、またはサプライヤーのレビューが必要かどうかを決定します。 |
| 材料グレード、スプリングバック挙動、降伏強度の変動性、またはプロファイルの複雑さは変更されましたか? | 材料とプロファイルの変数により、スタンド全体でセクションがどのように形成されるかを変更できます。 | 同じガイド設定が材料条件の変更により異なる動作をする場合は、プロセス エンジニアリングまたはツールのレビューにエスカレーションします。 |
エントリーガイドは、正しい展開幅の代わりとして使用しないでください。曲げと平坦から作成されたプロファイルは、形成された形状と材料の挙動を反映するストリップ幅の推定値に依存します。
症状を利用して最初に何を検査するかを決定する
ストリップの提示後に症状が現れた場合は、エントリーガイドの検査から始めます。つまり、最初のパスでの蛇行、不均一な側面接触、ねじれ、エッジのバリ、またはガイドの移動後に変化する寸法のずれなどです。
| 観察された症状 | 最初のエントリーガイドチェック | ガイドの向こう側に目を向けるタイミング |
|---|---|---|
| ストリップは、最初のフォーミングパスの前に操縦または蛇行しているように見えます。 | ガイド レールが平行であること、およびストリップが横方向に片側に押し込まれていないことを確認してください。 | ストリップがまっすぐに入ってもプロファイルがまだドリフトする場合は、コイルの形状と材料の挙動を検査してください。 |
| 段取り変更後にねじれや寸法ムラが発生します。 | ガイドの高さ、サイドクリアランス、および記録されたセットアップ位置を確認します。 | 正しいガイド設定でも問題が繰り返される場合は、開発された幅とツールの前提条件を確認してください。 |
| バリやエッジのマーキングが片側に多く見られます。 | 1 つのガイド レールがストリップの端に過度に接触していないか、またはストリップが意図した経路から外れていないかを検査します。 | ガイド接触のバランスが取れていても症状が解消されない場合は、スリットの品質とエッジの状態を確認してください。 |
プロセスを変更する前にエントリーガイドの位置を確認してください
フォーミングスタンドを交換したり、コイルを責めたりする前に、エントリーガイドが線に対して直角で、ガイドレールに平行で、正しいストリップ高さに設定され、固定基準に対して記録されていることを確認してください。
- 手動で入口エリアにアクセスする前に、プラントのロックアウトおよび操作手順に従ってラインを停止してください。電力が供給されている機器や可動ストリップには手を触れないでください。
- 最初のパスや検証済みの中心線参照などの固定機械参照を使用して、ガイドがストリップをツーリングにまっすぐに提示するかどうかを確認します。
- ガイド レールの平行度をチェックして、ストリップが一方の端で挟まれたり、歪んだり、強く押されたりすることなくサポートされるようにします。
- 材料が意図した高さで最初の成形パスに入るように、入口テーブルまたはガイドエリアでストリップの高さを確認します。
- 実行中のコイルの実際に測定されたストリップ幅を使用してサイドクリアランスを確認し、毎回同じ順序で調整を締めたり固定したりします。
- プロセスをさらに変更する前に、通常の操作手順で制御されたサンプルを実行し、結果を記録されたセットアップと比較します。
幅を変更してもプロセスがリセットされないようにドキュメント ガイドを設定する
コイルやジョブを変更するたびにオペレーターの記憶に頼るのではなく、プラントがガイドの位置、レールのギャップ、高さ、コイルの幅、使用した基準点を記録すると、再現性が向上します。
- 測定したコイルのストリップ幅とその実行に使用したガイド ギャップを記録します。
- 可動または非公式のマークではなく、安定した機械基準から左右のガイド位置を記録します。
- ラインがストリップ高さを設定するためにシミングまたは調整可能なサポートを使用する場合、入口の高さまたはシムの状態を記録します。
- プロファイル、材料、およびコイル識別子を記録して、今後のトラブルシューティングでガイド設定を受信した材料の違いから区別できるようにします。
- どの調整によって症状が変化し、どの調整によって症状が変化しなかったかを記録するセットアップ変更ログを保管してください。
- 文書化された設定を出発点として使用し、その後、製品をリリースする前に測定されたストリップと成形部品の結果で検証します。
ロール成形エントリーガイダンス用のバイヤーチェックリスト
機器の購入者は、エントリーガイドをマイナーな付属品として扱う前に、ラインが正確なストリップの表示、アライメントの検証、高さの管理、および文書化されたセットアップの変更をどのようにサポートしているかを尋ねる必要があります。
- 最初の成形パスに対してエントリ ガイドがどのように参照されるのか、セットアップ中にレールの平行度がどのようにチェックされるのかを尋ねます。
- ガイドの位置と高さを、さまざまなストリップ幅に対して繰り返し可能な方法で測定および記録できるかどうかを尋ねます。
- サプライヤーが、キャンバー、クロスボウ、コイルセット、センターバックルなどの入ってくるコイルの状態をラインがどのように処理することを期待しているかを尋ねてください。
- 複数の平面と曲げを備えたプロファイルの開発されたストリップ幅を確認するにはどのような情報が必要かを尋ねてください。
- 定期的なジョブに対してどのような設定ドキュメント、参照寸法、またはオペレータ チェックが推奨されるかを尋ねてください。
- サプライヤーの責任がどこまでなのか、材料の仕様、スリットの品質、レベリング、工具のレビューをどこから始めるべきなのかを尋ねてください。
エントリーガイドを超えてエスカレーションするタイミングを知る
測定されたストリップの表示が再現可能であるにもかかわらず、形成されたプロファイルが材料グレード、コイルの状態、展開幅、スプリングバック、またはプロファイルの複雑さによって依然として変化する場合は、エントリー ガイドの調整を停止します。
エントリ ガイダンス コントロールは、プレゼンテーションを最初のパスに取り除きます。 これは、平坦部と湾曲部で作られた断面の正しいストリップ幅の推定に代わるものではありません。また、 AHSS ガイドラインのロール成形ガイダンス に記載されている材料特性、降伏強度の変動、スプリングバック、または入ってくるコイル形状の欠陥の影響は除去されません。.
- ガイド レール、ギャップ、または高さが変化したときに症状がすぐに変化する場合は、進入ガイダンスが制御点である可能性が高くなります。
- 測定されたスリット幅が展開されたプロファイルをサポートしていない場合は、ストリップ幅の計算とスリット プロセスを見直してください。
- 文書化された同じ設定の下で異なるコイルが異なる動作をする場合は、材料特性と入力コイルの形状を調査してください。
- 文書化されたセットアップが存在しない場合は、1 つのコイルまたは 1 つのオペレーターの調整から結論を下す前にセットアップを作成してください。
結論
実際のトラブルシューティング手順は、コイルを測定し、エントリーガイドの位置と高さを確認し、再現可能なセットアップを文書化し、証拠がストリップの提示を超えている場合にのみエスカレーションすることです。
金属建築製品プラントの場合、ロール成形の入口ガイダンスは、ラインの開始時の制御可能な境界条件です。 正しい展開幅とスリットは、依然としてプロファイル形状にとって不可欠です。 ガイドがすでに再現可能である場合、材料の挙動と入力コイルの形状は同じ調査の一部である必要があります。
ロールフォーミングの入口ガイドとコイル幅のバリエーションに関するよくある質問
これらの質問は、エンジニア、生産チーム、および機器の購入者が、ツールを変更したり、1 つのコイルに問題がある前に何を確認するかを決定するのに役立ちます。
エントリーガイダンスでコイル幅のばらつきを修正できますか?
いいえ、入口ガイダンスはストリップを最初の成形パスまで一貫して提供できますが、測定されたコイルのスリット幅は変更しません。
幅のわずかな変化がロール成形されたプロファイルに影響を与えるのはなぜですか?
ロール成形された断面は、平坦な長さ、曲げ円弧の長さ、および中立線の推定値に依存するため、ストリップ幅の変更は、最終的な形状がどのように達成されるかに影響を与える可能性があります。
どのような症状がエントリーガイドのエラーを示していますか?
最初のパスでの蛇行、片側のガイド接触、セットアップ後のねじれ、片側のエッジのバリ、またはガイドの移動後に変化する寸法のドリフトは、エントリーガイドを早期に検査する理由です。
ガイドのせいにする前に、どのようなコイルの状態を確認する必要がありますか?
キャンバー、クロスボウ、コイル セット、センター バックル、材料グレード、スプリングバック動作、降伏強度の変動はすべて、寸法管理と部品の品質に影響を与える可能性があります。
エントリーガイド設定はどのように記録されるべきですか?
ストリップ幅、ガイドギャップ、左右の位置、高さまたはシムの状態、基準点、コイル識別子、成形品の結果を記録します。
機器の購入者は参入ガイダンスについて何を尋ねるべきですか?
最初の成形パスにガイドがどのように位置合わせされているか、レールの平行度と高さがどのようにチェックされているか、繰り返しジョブの設定がどのように文書化されているかを尋ねてください。
チームはいつエントリーガイドを超えてエスカレーションすべきでしょうか?
ガイドが位置合わせされ、再現可能であるにもかかわらず、プロファイルが材料グレード、コイル形状、スプリングバック動作、またはプロファイルの複雑さによって依然として変化する場合は、エスカレーションします。


