


ケーブル トレイの規格とアプリケーションの境界から始める
機械要件について議論する前に、製品がケーブル トレイ システムまたはケーブル ラダー システムとして設計されているかどうかを確認してください。IEC 61537:2023 は、電気設備または通信設備でケーブルや場合によってはその他の電気機器を支持および収容するためのケーブル トレイおよびケーブル ラダー システムに適用されるためです。
IEC のページでは、IEC 61537:2023 が 2023 年 1 月 24 日に発行され、安定日が 2028 年である第 3.0 版として識別され、2006 年の第 2 版をキャンセルして置き換えると記載されています。
Cable Tray Institute のコードと標準のページで は、NEMA VE 1 を金属ケーブル トレイ システムの標準として特定し、負荷/スパン クラスの指定を含む、構造、テスト、性能の技術要件をカバーしていると説明しています。
これは、調達の場合、購入者が対象市場の標準を指定し、詳細な条項が必要な場合は最新の正式版を要求し、サンプル写真だけからコンプライアンス要件を推測するよう機械サプライヤーに依頼するのを避ける必要があることを意味します。
装置モジュールを選択する前にラインプロセスをマッピング
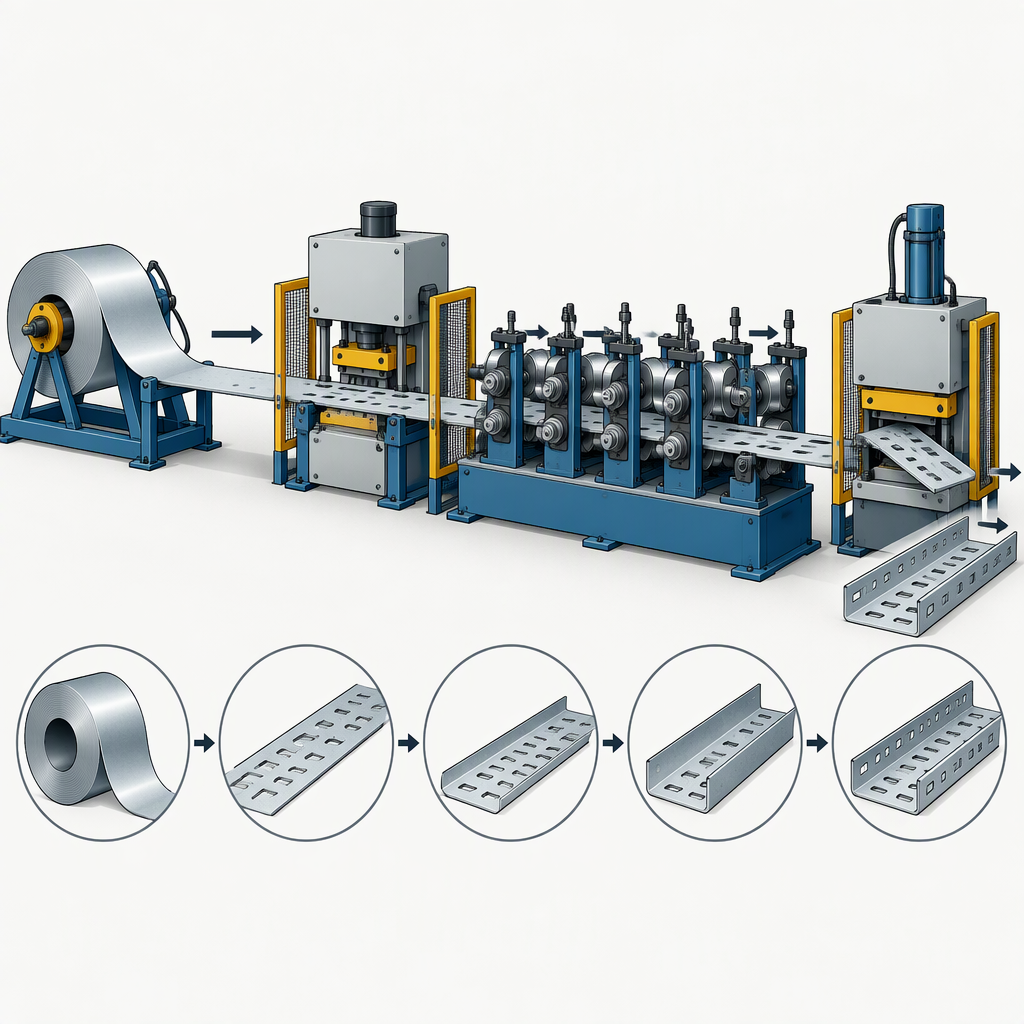
ケーブル トレイ ロール成形ラインを、ストリップの取り扱いから成形および長さの制御までのシーケンスとしてマッピングします。これは、ロール成形では、平らなシートまたはストリップを、連続するペアのローラー ダイを通して長手方向に送り、ストリップを段階的に最終形状に曲げるためです。
- 製品ファミリー、幅変更のニーズ、プロファイルが 3 次元になる前に平坦な操作を行う必要があるかどうかなど、成形パスの前に受け入れられるストリップまたはコイルの状態を定義します。
- ノッチング、スロット加工、パンチング、エンボス加工、切断など、完成したトレイに属するインライン操作をリストします。これらの操作は輪郭ロール成形と組み合わせることができるためです。
- 図面またはツーリングのコンセプトで部分成形後の操作が必要な場合を除き、平らな基準面が必要な操作の後に成形を配置します。
- 連続ロール成形には通常、所定の長さに合わせて切断することが含まれるため、カットオフと長さの処理を後付けではなくプロセス マップの一部として定義します。
結果は、マシンのタイトルだけでなく、プロセス ルートになるはずです。明確なルートは、エンジニアリングと購買が 2 つの提案が同じ生産上の問題を解決しているかどうかを比較するのに役立ちます。
一般的な機械名ではなく、図面からパンチング要件を定義します。
製品の図面とラインの順序によってパンチングを定義します。ロール成形ガイダンスは、パンチング、ノッチング、スロッティング、およびエンボス加工を成形と統合できる操作として認識しますが、1 つのパンチング位置がすべてのトレイに共通になるわけではありません。
| 購入者の入力 | を定義する要件 | 回線の議論にどのような影響を与えるか |
|---|---|---|
| 穴とスロットのパターン | パターンの繰り返し、エッジの距離、方向、製品バリエーションを使用した描画 | どの平らな加工または部分的に形成された加工を、パンチング、ノッチング、およびスロット加工とともに考慮する必要があるかを決定します。 |
| パンチ位置 | 必要な形状に対するプリフォーム、スタンド間、またはポストフォームのコンセプトの決定 | ロール成形シーケンスの前または最中に、パンチングを統合インライン操作として扱うかどうかに影響します。 |
| バリアント切り替え | 製作が必要な幅、高さ、長さ、穴パターンのリスト | サプライヤーが一般的なラインラベルに依存せずに、工具の変更、制御レシピ、機械調整の前提条件を説明するのに役立ちます。 |
| 合格サンプル | マークされた図面と完成サンプルの要件 | 提案範囲、トライアル基準、ツールの責任を比較するための具体的な根拠を購入に提供します。 |
トレイの形状を成形要件に変換する
ロールペア数とミル設計は材料グレード、完成部品の複雑さ、および装置設計に依存するため、トレイの形状は材料、曲げ、公差、荷重の入力に変換する必要があります。
| 入力の形成 | 提供するもの | 重要な理由 |
|---|---|---|
| 材質グレードと厚さ | グレード範囲、板厚範囲、コーティング状態、および任意のグレードの代替計画 | より高い強度と厚さは、成形力、シャフト負荷、馬力要件、成形圧力、および曲げ半径制限に影響を与える可能性があります。 |
| プロファイルの複雑さ | サイドウォールの高さ、フランジまたはリターンの詳細、リブ、エッジの形状、およびコーナーの特徴 | 完成品の複雑さは、ロールペアの数とミルの設計に影響を与える要因の 1 つです。 |
| 曲げとスプリングバックの制御 | 限界角度、半径、真直度、ねじれ限界、検査方法 | 材料の強度と厚さはスプリングバックと成形圧力に影響するため、公差は工具の概念と合わせて議論する必要があります。 |
| ライン負荷の仮定 | 最大限のプロファイルのケースと最も要求の厳しい素材のケース | 力、シャフト負荷、馬力、パス数は、材料とプロファイルの要件の組み合わせによって影響を受けます。 |
RFQ の要件チェックリストを作成する
強力な RFQ は、製品コンプライアンス目標を機械構成入力から分離し、責任を持ってラインを提案するために必要な図面と動作前提をサプライヤーに提供します。
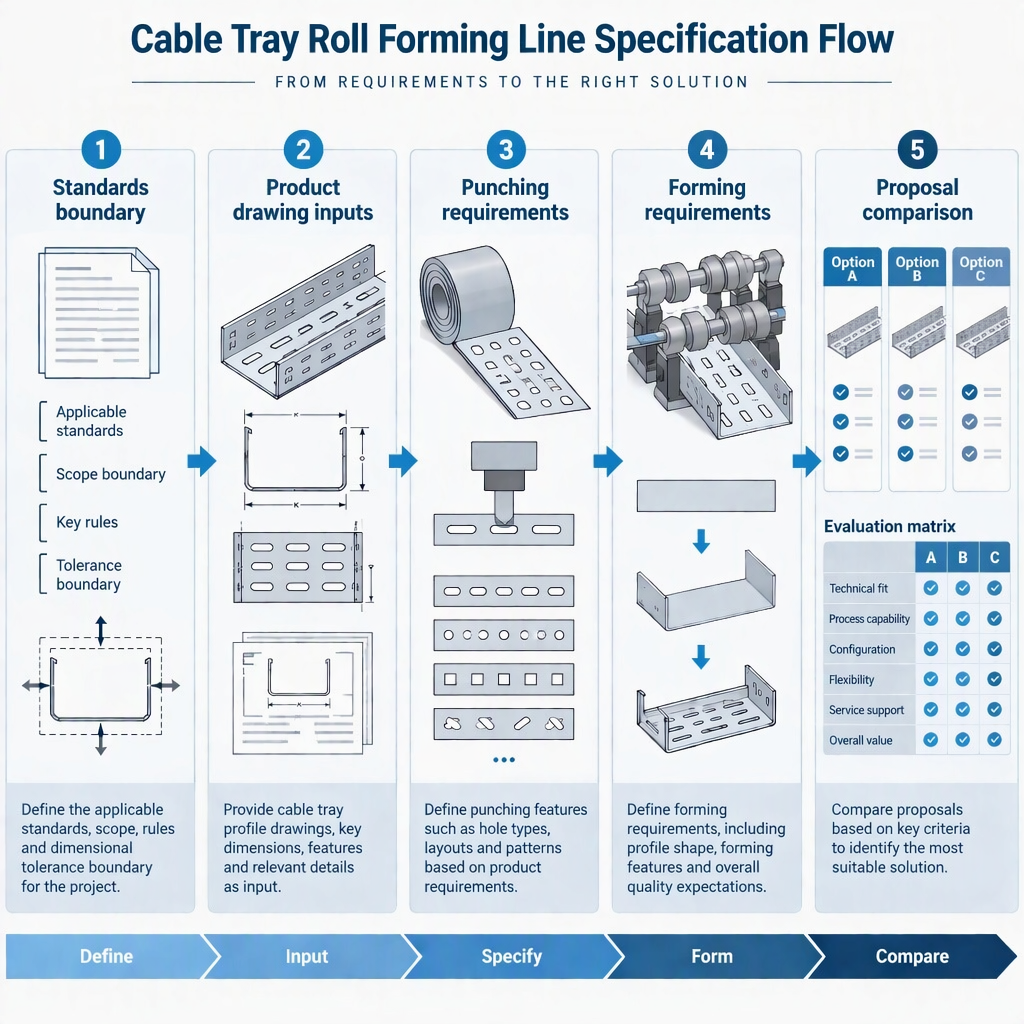
- ケーブル トレイまたはケーブル ラダーの標準ファミリと、IEC 61537:2023 が製品ターゲットの一部であるかどうかを含む、対象となる設置市場の名前を指定します。
- NEMA VE 1 または負荷/スパン クラスの指定が関連する場合は、詳細な製品およびテスト要件についての現在の公式標準テキストを入手してください。
- 必要な幅、高さ、長さ、側壁の形状、フランジ、リターン、リブ、スロット、穴、端部の状態をすべて記載した製品図面を添付してください。
- パンチング、ノッチング、溝入れ、エンボス加工、成形、所定の長さに切断するなど、どの操作をインラインで実行する必要があるかを特定します。
- 材料グレード、厚さ範囲、曲げ限界、公差目標、および工具と荷重の議論のための最も要求の厳しいプロファイルのケースを述べます。
- サンプルの寸法、穴の位置のチェック、プロファイルの真直度、切り替えのデモンストレーション、ラインに付属する文書などの合格基準を尋ねます。
このチェックリストにより、RFQ は速度、トン数、スタンド数、価格などに関する根拠のない期待ではなく、サプライヤーが設計できる要件に重点を置くことができます。
要件の範囲ごとに提案を比較する
見出しのマシン名やサポートされていない生産速度の主張ではなく、材料、プロファイル、フォーミング、およびロードドライバーにどれだけ完全に対応しているかによって提案を比較してください。
| 比較フィールド | 完全な提案で明確にすべきこと | 購入者チェック |
|---|---|---|
| 基準境界 | 製品が設計されているケーブル トレイまたはケーブル ラダー標準のターゲット | サプライヤーが機器の機能を製品認証と同じものとして扱っていないことを確認します。 |
| パンチングコンセプト | プロセスルート内のパンチング、スロット加工、ノッチング、またはエンボス加工が行われる場所 | 提案された操作位置を図面および検査基準と一致させます。 |
| 設計ベースの形成 | 材料グレード、厚さ、プロファイルの複雑さ、スプリングバック、力、シャフト荷重、およびパス数の仮定 | 最も要求の厳しいプロファイルのケースが明示的にカバーされているかどうかを確認してください。 |
| 切り替えとバリエーション | 提案が幅、高さ、長さ、パターンの変更をどのように処理するか | 最終的なトレイ名だけでなく、機械的および制御上の前提条件も尋ねてください。 |
| 受け入れと文書化 | オファーに記載された試作部品、検査方法、図面、マニュアル、トレーニング範囲 | 商談前に成果物を一行ずつ比較します。 |
- 製品ファミリー、図面改訂、材料ケース、およびパンチングパターンの基礎を特定しないあいまいな代替案は拒否します。
- パンチング前、パンチング後、カットオフ、スタッキング、および制御が混同されないように、付属のモジュールをオプションのモジュールから分離するようサプライヤーに依頼してください。
- 最終的な承認の前に、サンプル部品の承認とドキュメントの成果物を購入ゲートとして使用します。
機械の機能を製品のコンプライアンスとは切り離して管理する
ケーブル トレイ ロール フォーミング ラインを購入しただけでは、完成したケーブル トレイ システムが IEC 61537:2023 に準拠していることを証明するものではありません。IEC 規格は、ユニバーサルな機械設計ではなく、ケーブル トレイおよびケーブル ラダー システムの要件とテストに対応しているからです。
IEC 61537:2023 には、ケーブルおよび場合によってはその他の電気機器をサポートおよび収容するためのシステム範囲が記載されています。その範囲は製品のターゲットを定義するのに役立ちますが、製品のテスト、文書化、またはプロジェクトの承認に代わるものではありません。
Cable Tray Institute のページでは、NEMA VE 1 をケーブル トレイ規格の 1 つに位置づけ、その構造、テスト、性能、負荷/スパンの役割について説明しています。これらは、調達時に製品および文書の要件として処理される必要があります。
機械提案を使用して、プロセスが必要なプロファイルとパターンを作成できるかどうかを判断します。関連する規格、テスト、プロジェクト仕様、および当局の要件を使用して、完成したケーブル トレイが市場で受け入れられるかどうかを判断します。
結論
購入の承認前に、すべてのサプライヤーが同じケーブル トレイ ロール フォーミング ライン要件を引用できるように、製品の標準目標、図面バリエーション、パンチング コンセプト、フォーミング ドライバー、および受け入れチェックを明確に定義します。
- 機械を選択する前に、ケーブル トレイまたはケーブル ラダーの適用境界を設定します。
- パンチング、ノッチング、スロット加工、成形、切断を、関連するプロセスの決定として扱います。
- 材料、厚さ、プロファイルの複雑さ、曲げの挙動、および機械の負荷に関するベース形成の議論。
- サポートされていない見出しの主張ではなく、要件の範囲、成果物、および承認基準によって提案を比較します。
ケーブル トレイ ロール成形ライン要件に関する FAQ
これらの質問は、購買チームとプロセス チームがケーブル トレイの製品意図をより明確な機器仕様に変えるのに役立ちます。
最初にどの基準を確認すればよいですか?
IEC 61537:2023 が対象のケーブル トレイまたはケーブル ラダー システムに適用されるかどうかを確認し、最終製品にも適用される市場固有の規格、プロジェクト仕様、またはローカル ルールを特定します。
マシンスペックとしてNEMA VE 1を使用できますか?
NEMA VE 1 を金属ケーブル トレイ システムおよび該当する場合の負荷/スパン指定の製品標準リファレンスとして使用しますが、最新の公式標準テキストを求め、製品標準を完全な機械設計概要として扱わないでください。
穴は成形前に開けるべきですか?それとも成形後に開けるべきですか?
図面、データム、パターン精度、プロファイル形状、ツーリングのコンセプトから決定します。ロール成形ガイダンスは、パンチング、スロッティング、およびノッチングと成形の統合をサポートしますが、すべてのトレイに 1 つの普遍的な位置を確立するわけではありません。
購入者は事前にロールスタンドの数を指定できますか?
バイヤーは制約と期待を述べることができますが、必要なロールペアの数は材料グレード、完成品の複雑さ、およびミルの設計によって異なるため、サプライヤーは任意のスタンド数を受け取るのではなく、設計の根拠を説明する必要があります。
どのくらいの速度またはパンチ力を要求すればよいですか?
サプライヤーに、材料、厚さ、穴パターン、プロファイル形状、制御コンセプト、および受け入れ要件から速度と打ち抜き能力を計算または提案するよう依頼してください。図面と材料ケースが固定されていない場合は、一般的な値を使用しないでください。
マシン証明書はケーブル トレイの準拠を証明しますか?
いいえ。完成したケーブル トレイまたはケーブル ラダー システムは、該当する製品要件、テスト、文書、およびプロジェクト ルールに照らして判断する必要があります。機械の能力は、準拠した製品の製造の一部にすぎません。
RFQ にはどのような文書を添付する必要がありますか?
図面、材料仕様、厚さ範囲、許容差目標、重要な曲げの詳細、穴とスロットのレイアウト、バリアント リスト、検査計画、および最も要求の厳しいプロファイル ケースを添付すると、サプライヤーは成形圧力、スプリングバック、パス数、機械負荷に対処できます。


