ロール成形プロファイルのねじれと曲がりは、別個の形状症状として診断する必要があります。これは、垂直方向の曲がり、水平方向の曲がり、およびねじれを含むロール成形の欠陥は、プロファイル断面全体にわたる不均一な長手方向のひずみに関連しているためです。
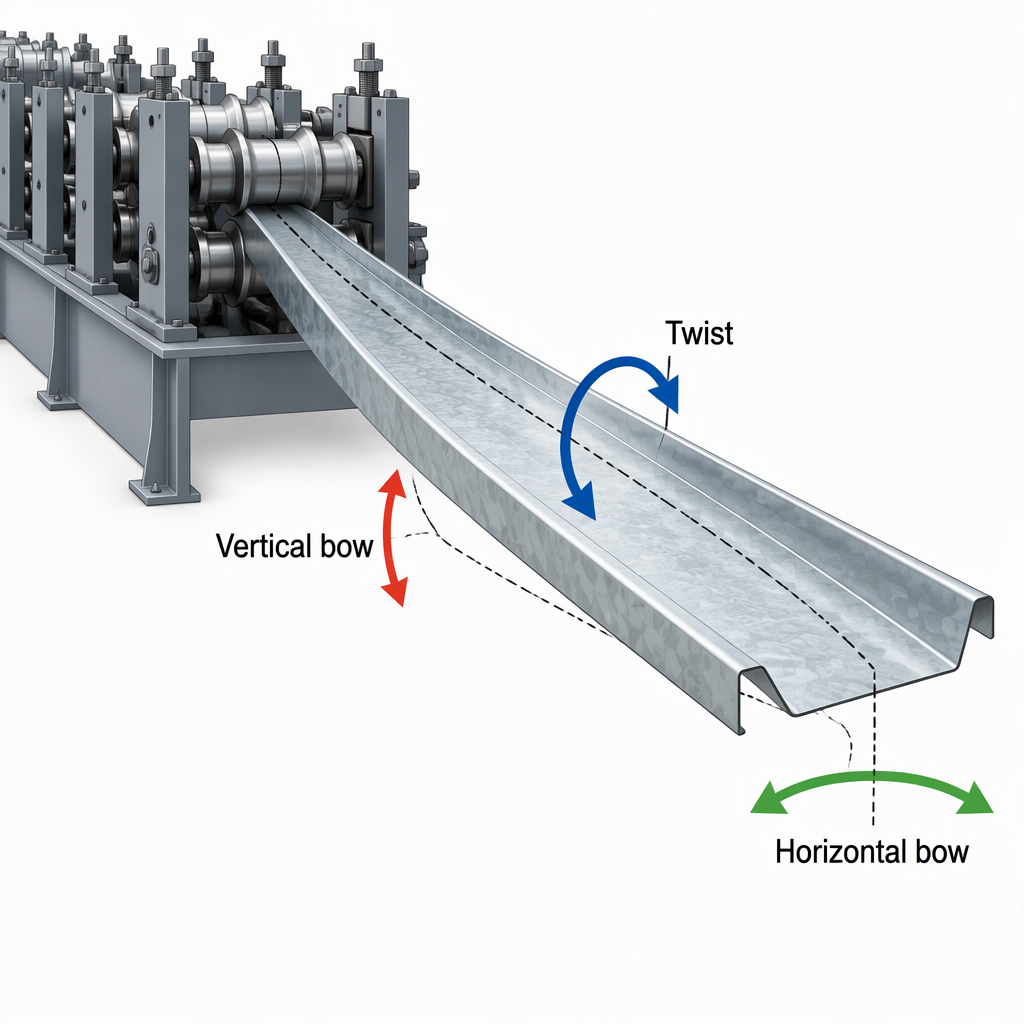
ねじれと反りは別の症状であり、1 つの欠陥ではありません
ツイストはプロファイルの長さに沿った回転であり、弓は長さ方向の湾曲です。それらを別個の症状として扱うことは、エンジニアがロールフォーミングラインを調整する前に適切な測定値を選択するのに役立ちます。
ロール成形では、平らなストリップを段階的にプロファイルに成形し、最終部品には垂直方向の反り、水平方向の反り、ねじれ、またはこれらの欠陥形状の組み合わせが現れることがあります。金属製の建物のプロファイルの場合、屋根、壁、母屋、レール、またはフレームのコンポーネントは、その長さに沿って回転しながらも、ある方向から見るとまっすぐに見える可能性があるため、この区別は重要です。
| 症状 | バイヤーまたはエンジニアが確認する | 内容 診断の意味 |
|---|---|---|
| 垂直弓 | プロファイルは、その長さに沿って上向きまたは下向きに湾曲します。 | 測定方法が部品に沿った高さの変化を一貫して捉えているかどうかを確認します。 |
| 水平弓 | 平面図で見ると、プロファイルは横に湾曲しています。 | 縦方向の湾曲とは別に、左右のずれを確認します。 |
| ねじれ | プロファイルはその長さを中心に回転するため、フランジまたはウェブは同じ角度方向を維持しません。 | 問題が横方向または垂直方向の反りだけであると仮定するのではなく、プロファイルに沿った角度の変化を記録します。 |
なぜねじれと弓が縦方向のひずみの不均衡を引き起こすのか
ねじれと湾曲は単なる表面上の観察ではありません。ロール成形の研究では、垂直方向の湾曲、水平方向の湾曲、およびねじれがプロファイル断面全体にわたる不均一な長手方向のひずみ分布に結び付けられています。
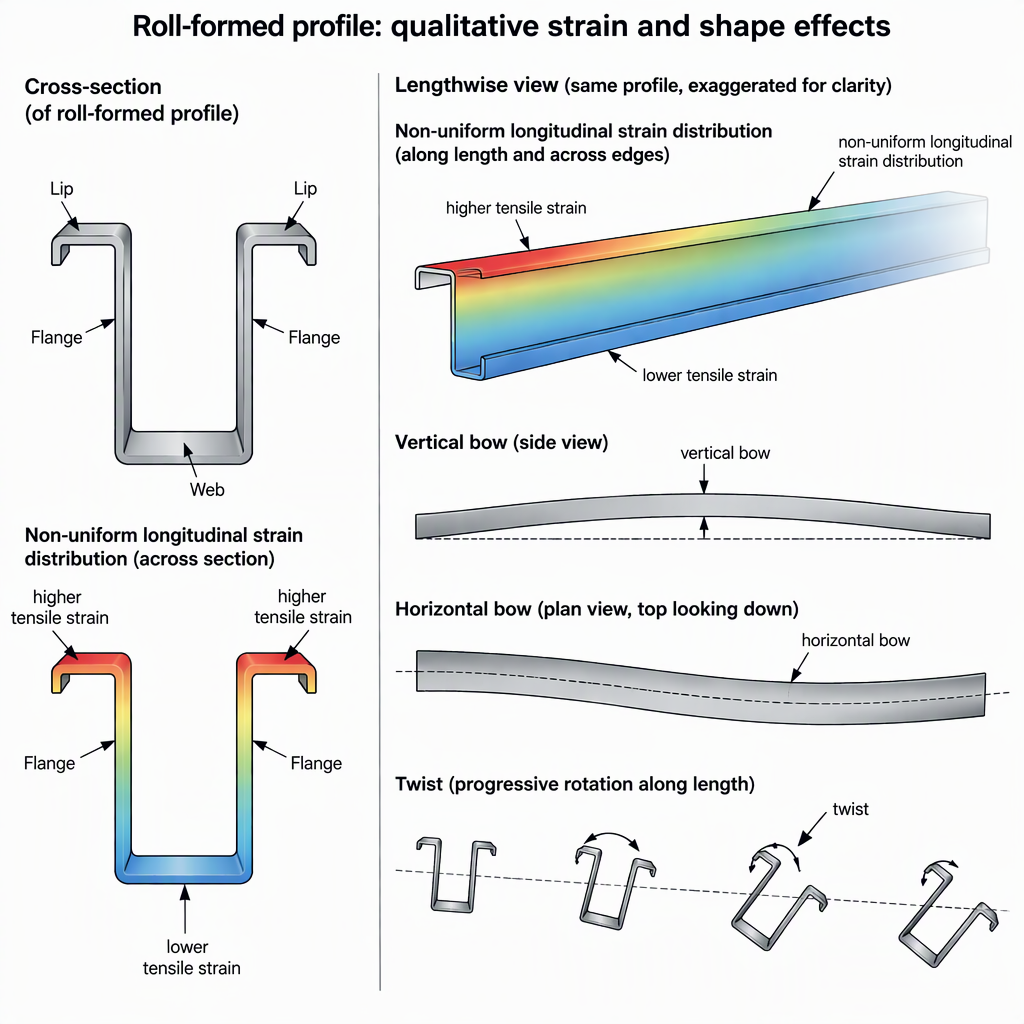
~!phoenix_var17_0!~ ~!phoenix_var17_1!~ ~!phoenix_var17_2!~
同じ研究では、断面形状を水平湾曲、垂直湾曲、およびねじれ曲線とともに使用して縦方向のひずみ分布を計算する解析モデルを示しています。
プロセス エンジニアにとって実際的な教訓は、最も目に見える歪みだけに基づいて 1 つのスタンド、シム、ガイド、またはストレートナーの設定を変更しないようにすることです。ひずみパターンは断面全体で変化する可能性があるため、部品の長さに沿って測定された形状は診断の一部となります。
工場を変更する前の実践的な診断ワークフロー
工具や矯正設定を変更する前に、プロファイル形状を長さに沿って一貫して測定し、垂直方向の反り、水平方向の反り、およびねじれを個別に観察します。
- 測定前にプロファイルの向きとデータム面を定義し、すべてのサンプルが同じ方法でチェックされるようにします。
- プロファイルの長さに沿って、垂直方向の弓、水平方向の弓、およびねじれを個別に記録します。
- 単一の部品端の観察に依存するのではなく、測定された曲線を断面形状と比較します。
- ロール成形では、連続したペアのローラー ダイとライン全体の段階的な曲げが使用されるため、成形順序を確認してください。
- 材料グレード、完成部品の複雑さ、ミル設計、成形力要件、スタンド数、スプリングバック挙動、工具状態、材料強度をプロセス制御入力としてチェックします。
- ねじれや反りを判断する前に、顧客の図面または社内品質計画に対して許容限界を確認してください。
- 最初のセットアップ チェックを継続的な生産チェックから分離することで、ドリフトが初期セットアップ エラーと混同されないようにする。
- 電動ミル、ストレートナー、ガードエリア、ロールスタンド、またはドライブ側コンポーネントに手動でアクセスする前に、関連する電気、油圧、空気圧、またはバッテリー電源のスイッチをオフにして切断し、サイトのロックアウト手順を適用し、許可されたアクセスのみモデルマニュアルに従ってください。
- どの調整が変更され、その後どのような症状が変化したかを文書化します。そうしないと、その後の機器や工具の決定が、診断ではなく偶然に基づいて行われる可能性があります。
意思決定表: 考えられるソース、チェック、および修正の方向
欠陥パターンに最もよく一致する要素から始めます。材料の挙動、プロファイル形状、成形シーケンス、工具条件、およびミル設計はすべて、ロール成形の寸法制御に影響します。
AHSS ガイドラインでは 、ロール成形を、連続するペアのローラー ダイによる一連の段階的な曲げとして説明し、グレード、部品の複雑さ、ミル設計、力要件、スタンド数、スプリングバック、摩耗した工具、および材料強度を関連するプロセス要素として特定しています。
| 観察されたパターン | まず確認してください | 修正方向 |
|---|---|---|
| 垂直方向の弓または水平方向の弓が優勢ですが、ねじれはわずかです。 | 曲率が正しい平面で測定されているかどうか、また曲率が長さに沿って変化しているかどうかを確認します。 | 複数のスタンドを変更する前に、成形順序、矯正戦略、プロファイル サポートを確認してください。 |
| ツイストは単体ではなく弓と一緒に出現します。 | プロファイル全体の形状測定値を比較して、断面ひずみの不均衡指標を確認します。 | 部品を単純なサイドバウとして扱うのではなく、対称セットアップのチェック、ロール アライメントのレビュー、および制御されたテスト調整を優先します。 |
| 材料のグレードや強度が変化すると、欠陥も変化します。 | 材料の強度、グレード、スプリングバック、および成形力の要件を確認します。 | パス設計の前提条件、スタンドの荷重、選択した材料の利用可能な成形マージンを再評価します。 |
| 欠陥は、複雑なプロファイルや高成形プロファイルで成長します。 | 完成品の複雑さ、ミルの設計、スタンドの数を確認します。 | 機器を選択する場合は、公称プロファイル サイズのみで機械を比較するのではなく、提案されたライン構成がプロファイルの複雑さと材料の範囲をサポートしているかどうかを検討してください。 |
| 以前は問題なく動作していたラインが、より多くの歪みを生成し始めます。 | 磨耗した工具とセットアップの再現性を確認します。 | 新しい機器の購入が必要であると想定する前に、現場の安全手順に基づいて許可されている工具の表面と位置を検査してください。 |
エンジニアと機器購入者の適用範囲の境界
このトラブルシューティング ロジックは、購入者がその長さに沿ってプロファイル形状を測定し、症状を断面形状やロール成形プロセスの条件と比較できる場合に最もよく適用されます。
ひずみの不均衡の説明は、関連するロール成形プロファイルの欠陥として、垂直方向の反り、水平方向の反り、およびねじれの診断を直接サポートします。
プロセス制御の説明は、ロールフォーミングプロセスを選択または調整する際の材料グレード、スプリングバック、工具の摩耗、部品の複雑さ、ミル設計、力要件、スタンド数のチェックを直接サポートします。
プロファイルの形状、サンプリング方法、または製造条件が測定アプローチの背後にある仮定と一致しない場合、同じロジックが弱くなります。その場合、購入者は、工具の変更や機器の選択を承認する前に、該当する図面、公差方法、材料情報、およびサプライヤーの手順を要求する必要があります。
結論: まず診断してから、修正パスを選択します
最も安全な購入とプロセスの決定は、工具、セットアップ、矯正、メンテナンス、または機器の変更を選択する前に、測定された形状の症状としてねじれと反りを診断することです。
金属建築メーカーや冷間圧延成形エンジニアにとって、次のステップは、観察された欠陥パターンと、成形を制御するプロセス入力 (材料、スプリングバック、プロファイルの複雑さ、工具条件、ミル設計、スタンド数、および成形力要件) とを規律正しく比較することです。
- 修正動作を決定する前に、垂直弓、水平弓、およびねじれを分離します。
- モデルベースの解釈の限界を尊重しながら、縦方向の形状測定を使用して診断をサポートします。
- 装置の選択では、欠陥パターンを材料の範囲、プロファイルの複雑さ、ツーリング戦略、スタンド数、およびミル設計に関連付けます。
FAQ: ロール成形プロファイルのねじれと反りの診断
これらの購入者の質問は、測定、プロセス診断、および機器の選択の決定を個別に行うのに役立ちます。
ロール成形されたプロファイルのねじれとは何ですか?
ねじれはプロファイルの長さに沿った回転歪みであるため、断面は端から端まで同じ角度方向を維持しません。
ロール成形プロファイルの弓とは何ですか?
弓は縦方向に湾曲しています。垂直湾曲または水平湾曲の可能性があるため、測定面を記録する必要があります。
なぜねじれと反りを 1 つの欠陥として扱ってはいけないのでしょうか?
これらは異なるプロファイル欠陥の形式であり、それらを分離することは、エンジニアが目に見える症状を、考えられるひずみおよびプロセス状態と結び付けるのに役立ちます。
工具を調整する前に何を測定する必要がありますか?
ミルの設定を変更する前に、プロファイルの長さに沿って垂直方向の反り、水平方向の反り、およびねじれを測定し、それらの測定値を断面形状に関連付けます。
材質を変更するとねじれや反りのリスクが増加する可能性がありますか?
はい。材料のグレード、強度、スプリングバックはロール成形プロセスの制御と寸法挙動に影響を与えるため、材料の変更はプロセスの見直しを引き起こす必要があります。
ねじれや反りの診断は機器の調達にどのように役立ちますか?
目に見える欠陥は、ミルの設計、スタンドの数、成形力の要件、工具の戦略、材料の範囲、部品の複雑さなどに関するサプライヤーの質問に変わります。
普遍的に許容されるツイストまたは弓の制限は 1 つありますか?
図面、契約書、顧客品質計画、または該当するプロジェクト仕様を許容限度に使用します。一般的なロール成形ガイダンスは診断に役立ちますが、プロファイル固有の公差要件に代わるものではありません。