


AG パネル ロール成形機では、コイル範囲 (幅、内径および外径、耐荷重)、カットオフ配置 (プレカット、ポストカット静止、ポストカット フライング)、およびスタッカー構成 (振れタイプ、スタック高さ、バンドル処理) の 3 つの仕様クラスターを一緒にロックダウンする必要があります。一つのパッケージとして指定してください。 ag プロファイルとコイル スケジュールは 3 つすべてを制約するため、1 つのクラスターへの変更は他のクラスターにも影響します。
あなたはの RFQ を作成しているか、見積を比較しているかもしれません。 今、 いずれにせよ、どのパラメータを定義するか、どのオプションを書面で要求するかを知っておく必要があります。 AG パネル成形機
この記事では、公開されているモデルの事実と、 金属屋根成形装置に関してサプライヤーの書面による確認が必要なオプションを分離します。スループット、容量、ゲージ換算値は想定していません。ここにあるすべての数値は、AG パネル ロール フォーマーのサプライヤーが確認するためのプロンプトとして扱ってください。
重要なポイント
AG パネル ロール成形機のコイル範囲、カットオフ、スタッカーを 1 つのパッケージとして指定します。
カットオフ方法をバッチパターンに合わせます。短い長さの場合はプレカット、混合長さの場合は固定、大量の場合はフライングします。
生産をスムーズに行うために、カットオフとパネルの長さに適合するスタッカーを選択してください。
仕様マトリックスを使用して、サプライヤーの見積もりを同等の条件で比較します。
注文に署名する前に、すべてのオプションを書面で確認してください。
AG プロファイルとコイル スケジュール
AG パネルの定義
AG パネルは、農業用サイディングおよび屋根材のプロファイルです。納屋、店舗、別棟などで見かけます。リブの形状、パネル カバーの幅、およびパネルの長さの範囲によって、AG パネル ロール成形機用に購入する必要がある成形ステーションとストリップが決まります。
リブのピッチにより、AG ファミリと R パネル ファミリが区別されます。どちらも露出したファスナーの農業用プロファイルです。 Roof Technologies は、R パネルの主要リブを 12 インチの中心に約 1-1/4 インチ、カバー範囲 36 インチにリストしています。 Roofing Brief は Western States の情報を引用し、AG (U) パネルに 3/4 インチのリブ、9 インチの中心、36 インチの被覆幅を与えています。リブの高さと間隔は異なるため、一般的なカテゴリではなく、図面によって仕様が決定されます。実行予定のリブ付き Ag パネル プロファイルのバリエーションも含めて、サプライヤーに見積もりを依頼してください。
パネルの長さの範囲も重要です。長い農業用屋根パネルには、より多くの成形ステーションとより長いラインが必要です。販売予定の最短および最長の金属屋根パネルをお送りください。このペアは、AG パネル ロール成形業者にミルのレイアウト方法を指示し、図面に記述された AG プロファイルを修正します。
コイル範囲の基本
コイル範囲とは、ストリップ幅、内径、外径、最大重量を意味します。図面とターゲット パネル カバレッジに対してストリップ幅バンドを確認します。
ストリップのコーティング、基板、コイルの厚さは同じ話に属します。図面とストリップのデータにより、材料の厚さの範囲が決まります。検証できないゲージ変換は受け入れないでください。 AG パネル ロール フォーマーには、コーティングの種類、基材、および厚さのバンドを書面で伝えます。
もう 1 つ確認してください。外径と重量制限によってマンドレルのエンベロープが設定されます。マンドレルに適合するロールでも重量定格を超えるとラインが停止します。収集したすべての農業用パネルのロール成形機の見積について RFQ に 4 つの寸法すべてを記録し、各サプライヤーが農業用パネルに対して想定しているリブの高さに注意してください。
AGパネルロール成形機での供給と成形
油圧アンコイラーとコイルローディング
油圧アンコイラーは、コイル範囲に適合するコンポーネントです。パテックフォーミングによれば、そのマンドレルはコイルの穴を掴み、拡張機構は手動でも油圧でもよい。 patechforming から公開されているデコイラー データには、コイル内径が 450 ~ 515 mm と記載されており、Machinematcher セットアップ ガイドには 450 ~ 520 mm が記載されています。署名する前に、コイル ID が拡張範囲内にあることを確認してください。
これらのアンコイラー ポイントを書面で指定します。
マンドレルの拡張範囲はコイル ID をカバーする必要があります
油圧拡張と手動拡張
業界では5トンを超えるコイルには必須であると考えられているコイルカーが含まれているかどうか
誘導ブレーキとサーボの張力制御
油圧膨張は動力による巻き戻しを意味しますか?いいえ、拡張によりコイルの内側が掴まれます。ドライブがそれを回転させます。引用を比較する場合は両方の関数を指定します。
コイルカーを備えた油圧アンコイラーは、装填を高速化し、ストリップのエッジを保護します。制御された張力により、コイルはたるみや抵抗なくミルに送り込まれます。
次にフィードの手配です。手動入力は軽いコイルや短いランに適しています。駆動フィードロール、エントリーガイド、エッジアライメントにより、AG パネルロール成形機上のコイル幅が安定して保持されます。サプライヤーがどのような取り決めを見積もっているのか尋ねてください。
ステーションの形成と公表された事実
ステーション数とロール設計は、AG プロファイル図面に従います。図面によってリブの形状と被覆率が修正され、AG パネル ロール フォーマー ビルダーがそれに合わせてステーションをレイアウトします。 BMS は、以下に示す YX19.05-914.4 モデルの検証済み事実を公開しています。
パラメータ | 公表値 |
|---|---|
モデル | YX19.05-914.4 |
材料の厚さ | 0.3~0.8mm |
アプリケーション資料 | GI、GL、カラーコート板、亜鉛メッキ板 |
ステーションの形成 | 20ステップ |
有効幅 | 914.4mm |
制御システム | PLC制御システム |
この表は、保証されたパッケージではなく、公開されたモデルの事実として扱ってください。特定の生産パッケージは、選択した図面と見積書に従う必要があります。通常、PLC ベースの制御は、メインのロール成形機の送り速度、成形、カットオフ長さを同期させます。その機能を仮定するのではなく、書面で確認してください。各項目を検証済みの標準装備または要求されたオプションとしてマークし、どの成形詳細が見積もられているのか、公開されているのかを記録します。この記録により、AG パネル ロールフォーマーの比較が正確に保たれ、複数の AG パネル ロール成形機サプライヤーやすべての AG パネル ロール成形機ベンダーから見積書が到着したときに、アンコイラーの能力と生産ラインの想定が保護されます。
AGパネルロール成形機のカットオフ配置
プレカット、固定、飛行
切断方法によって、ライン内のどこにハサミを配置するか、およびパネルがどのように工場から排出されるかが決まります。 3 つの配置でほとんどの AG ラインをカバーします。
プレカットとは、成形する前にコイルを所定の長さにカットすることを意味します。シャーは入口側に設置され、各ブランクは固定されたピースとしてミルに供給されます。ポストカット静止とは、パネルがミル内を通過して停止し、固定剪断機が所定の位置でパネルを切断することを意味します。ポストカットフライングとは、シャーが移動パネルとともに移動し、走行中にカットすることを意味します。
それぞれの切断方法は異なる生産パターンに適しています。以下の表は、それぞれが最適な場所を示しています。
要素 | プレカット | ポストカットステーショナリー | ポストカットフライング |
|---|---|---|---|
カット品質と端面直角度 | 短いブランクに適しています。成形により切断端が乱れる可能性があります | すっきりとした四角い端。パネルは静止しています | 良いですが、ブレードの移動量はパネルの速度と一致する必要があります |
回線速度のインタラクション | ミルは連続的ではなくサイクルで稼働します | カットごとにミルが停止する | 工場は止まることなく稼働します |
パネル長範囲の適合性 | 短い固定長に最適 | 長尺パネルも含めた幅広いラインナップ | レンジが広く、ロングランに有利 |
バッチサイズと長さの組み合わせによる一般的な適合 | 小ロット、ワンレングス | 混合長さ、中程度のバッチ | ボリュームが多く、長さは少ない |
完全に勝てる取り決めはありません。短い長さを多く扱うショップでは、プレカットを好む場合があります。さまざまな長さの長い農業用パネルを運用しているショップでは、多くの場合、固定カットオフが適合します。細い長さをミックスしたハイボリュームラインは、フライングカットオフを目指しています。
書面で確認すべきこと
各AGパネルロール成形機業者に見積書に切断方法を記載してもらいます。次に、4 つの詳細を確認します。まず、ブレードまたはシャーのタイプ。次に、カット長さの公差です。第三に、PLC エンコーダやメジャーロールなどの長さ制御方法です。第 4 に、その配置が公表されている標準装備であるか、リクエストされたオプションであるか。
ある Ag パネル ロール フォーマーでは標準としてリストされている切断方法が、別のロール フォーマーではオプションである場合があります。購入する正確なモデルについて、書面で回答を得てください。
切断方法によってもスタッカーの選択が決まります。フライング カットオフは連続出力に有利なため、パネルはランナウトに直接流れます。静止カットオフは、ストップアンドスタック処理と自然に組み合わされます。銀パネルロール成形機で両方を一緒に指定し、銀パネルロール成形機が同じペアを引用していることを確認してください。 AG パネルのロール成形機を比較する購入者は、カットオフとスタッカーが別個の項目として見積もられていることに気づくことが多いため、契約する前にそれらを 1 つのコイル スケジュールに結び付けてください。
AGパネルロール成形機の振れとスタッキング
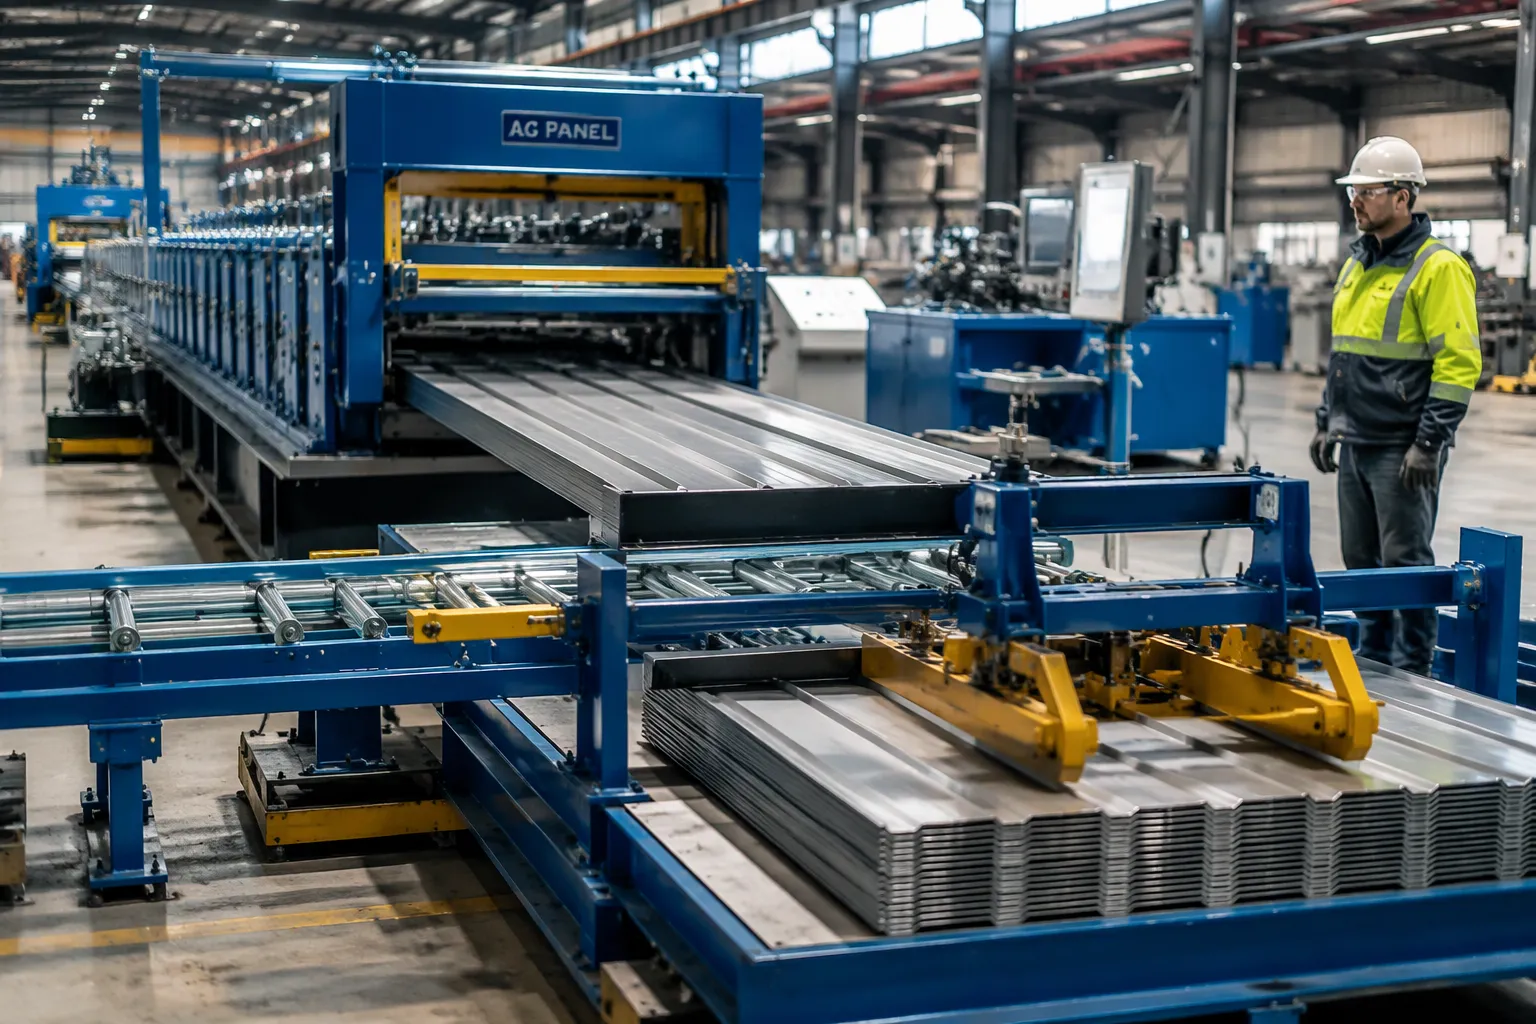
ランアウトとスタッカーの構成
ランアウトは完成した各パネルを受け取り、スタッカーはパネルを移動可能な束にします。振れ経路が 2 つあります。シンプルなランアウト テーブルでは重力ローラーが使用されており、rollformingmagazine.com によると、ローラーを使用すると長いパネルが引きずらずにスムーズに移動できます。動力付きコンベアは、手動介入を最小限に抑えてパネルを移動します。同情報源は、生産量が増加するにつれてパワーテーブルとコンベヤーの魅力が増し、80フィート以上の長いコンベヤー稼働により、工場は機械を停止する前に完全な注文を完了できると報告しています。
スタッカーの構成は、手動スタッキングからバンドルまたはパッケージ処理を備えた自動スタッカーまで多岐にわたります。以下の表は、労働投入量、パネルの長さの処理、および生産量の適合性によってそれらを比較しています。
スタッカータイプ | 労働投入 | パネルの長さの取り扱い | 生産量に応じた適合 |
|---|---|---|---|
手動スタッキング | 高い;オペレーターが各パネルを持ち上げて位置を調整します | ショートからミディアムまでの長さに合う | 低音から中程度の音量 |
オートスタッカー | 低い;パネルが自動的に蓄積されて整列します | 一致した振れで長いパネルを処理します | 中程度の音量から大音量まで |
バンドルまたはパッケージの取り扱い | 低い;削除用バンドルフォーム | 束のサイズに合わせた振れ長さが必要 | 大量かつ頻繁なバンドル |
スタックの高さとスタッカーの容量は、サプライヤーに確認する項目として扱います。書面で確認できない数字は受け入れないでください。
スタッキングと出力のマッチング
カット方法によって、スタッキングの選択肢が決まります。フライングカットオフはパネルを継続的に供給するため、自動スタッキングがペースを維持します。固定カットオフは各カットでパネルを停止し、ストップアンドスタック処理はそのリズムに適合します。バッチパターンも重要です。長さが混在している場合は柔軟なスタッカーが適しており、狭い長さが混在している場合はバンドル処理による自動スタッキングが適しています。
パネルの長さの範囲とバンドルの要件によって振れ長さが設定されます。 Rollformingmagazine.com では、10 フィート、13 フィート、または 21 フィートのパネルの一般的なテーブル サイズを報告しており、一部のコンベア形式のテーブルは 40 フィートを超えています。テーブルを端から端まで配置する場合、通常は最大 2 フィートの隙間があれば、パネルが反ったり、オイル缶ができたりすることなく設置できます。
サイト要素は同じ仕様に属します。床面積、クレーンまたはフォークリフトのアクセス、撤去方法を記録します。実際の現場の生産ラインの電気データをAGパネルロール元サプライヤーに提供してください。最終候補に挙げた各銀パネルロール成形業者に、銀パネルロール成形機の振れとスタッカーを 1 つの項目として見積もるよう依頼し、銀パネルロール成形機と銀パネルロール成形機の両方について書面ですべてのオプションを確認します。
引用文の全文
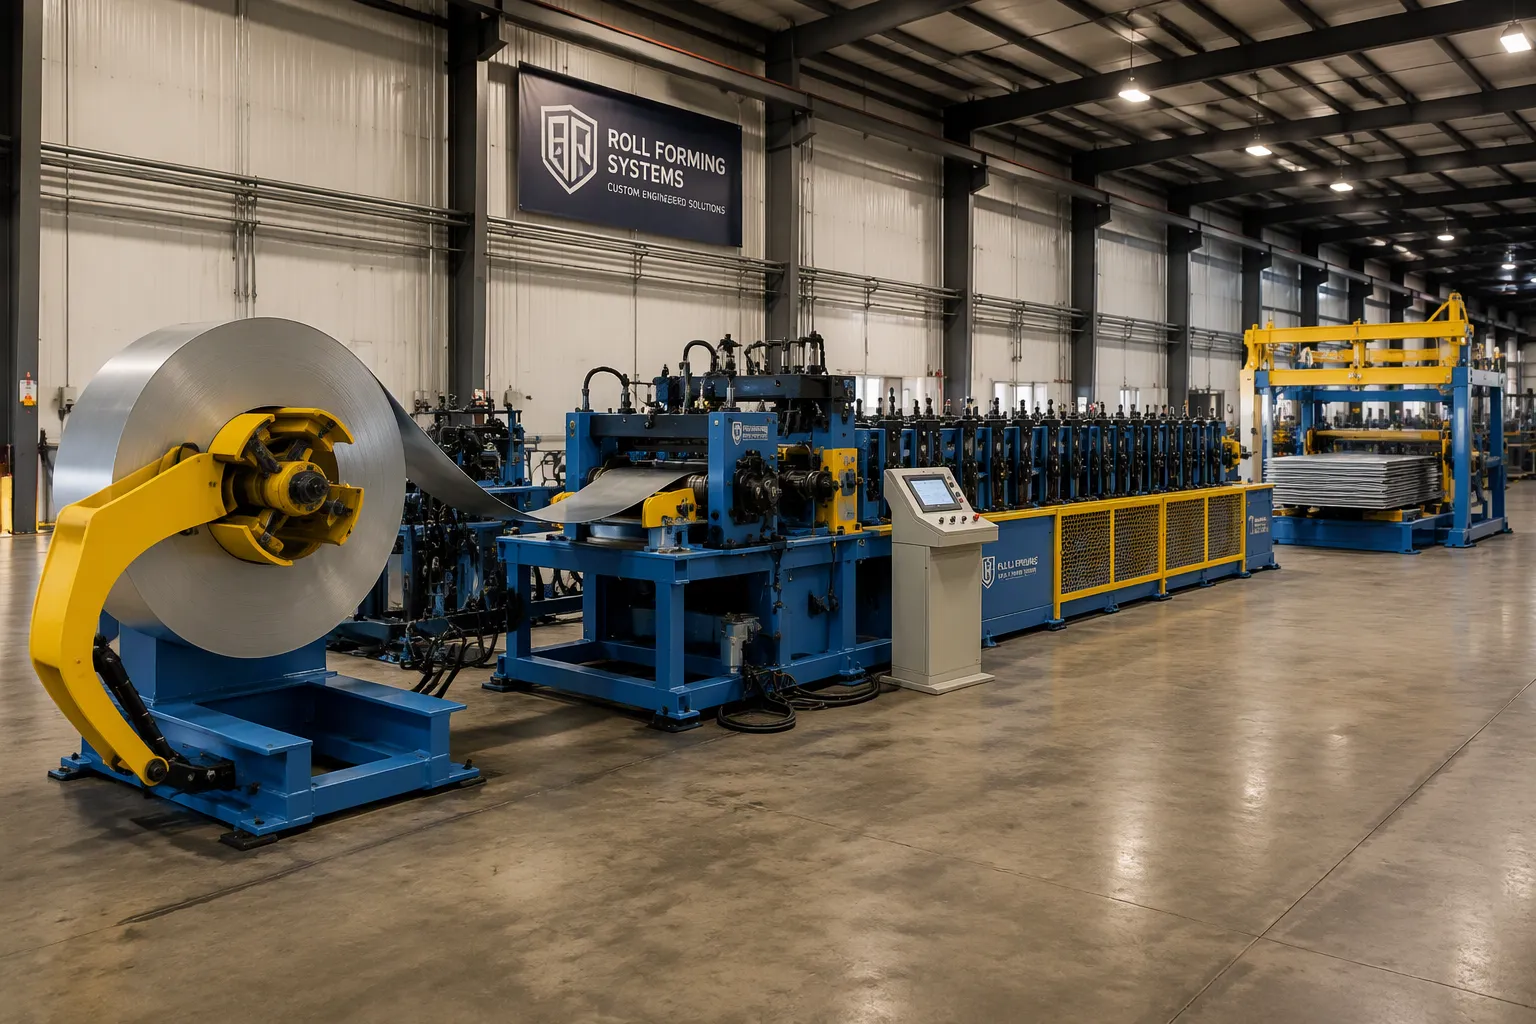
仕様マトリックスと RFQ 入力
すべてのサプライヤーが同じ行に回答した場合にのみ、見積が比較可能になります。価格をリクエストする前に 1 つのマトリックスを作成し、RFQ とともに送信します。以下のマトリックスは行構造を示します。連絡するサプライヤーごとに列を追加します。
マトリックス行 | 指定するもの | サプライヤーの確認が必要です |
|---|---|---|
コイル範囲 | ストリップ幅帯域、内径、外径、最大コイル重量 | マンドレルの拡張範囲と重量定格の書面による |
飼料の配置 | 手動入力または駆動フィードロール、入力ガイド、エッジ調整 | 見積書にはどのような取り決めが含まれているか |
切り落とす | プレカット、ポストカット静止、またはポストカットフライング。ブレードタイプ。長さの許容差。長さ制御方式 | 公開された標準または要求されたオプション |
パネルの長さ | 販売予定の最短および最長のパネル | その範囲の駅の配置と路線長 |
出力処理 | 振れテーブルまたは動力付きコンベア。手動、自動スタッカー、またはバンドル処理 | スタック高さ、容量、取り出し方法 |
サプライヤーの確認 | すべての未解決または曖昧な項目 | 品目を対象として扱う前の書面による回答 |
パテックフォーミングの見積比較ガイドでは、各行の横にステータス フィールドを表示することを提案しています。 4 つのラベルを使用します: 付属、オプション、購入者提供、未解決。付属のラベルには供給状況のみが記録されます。技術的準拠は別のフィールドに保管してください。そのため、チェックボックスが設計の承認として読み取られることはありません。
RFQ 入力はすべての行を駆動します。 AG 図面、コイルのコーティングと厚さ、長さの範囲、バッチ サイズ、コイルの寸法、スタック要件の 6 つの項目を指定します。図面により、リブの形状と被覆率が修正されます。コイル データは油圧アンコイラー エンベロープを修正します。長さの範囲とバッチサイズは切断方法を示します。スタックの要件により、振れとスタッカーのサイズが決定されます。
パテックフォーミング ガイドでは、製造オーダーの供給境界を追跡することも求められます。 AGパネルのロール成形ラインをコイルハンドリングから供給、成形、切断、完成品ハンドリングまでを歩かせていただきます。入口端で、デコイラーをコイル カーまたは積載補助具から分離します。出力端では、単純なサポートテーブルを搬送またはスタッキングシステムから分離します。各サプライヤーが想定する部品の長さ、取り扱い方法、人員配置を記録します。
標準装備と要求されたオプション
サプライヤーは、さまざまな場所で標準とオプションの境界線を引きます。 hzrollforming AG パネル ロール フォーマーのページにパターンが示されています。オプションとしてモーター付きデコイラー、油圧モーター、またはパッシブドライブが記載されているほか、撮影カバー装置、フロントシアー、安全カバー、ポストカット駆動タイプ、手動サポーターと自動スタッカーの出力システムの選択が記載されています。また、オプションまたは要求に応じてコントロール ブランドもリストされます。このリストは、想定できるパッケージとしてではなく、オプションがどのように表示されるかを示す一例として扱ってください。
マトリックスのすべての行項目に 2 つのラベルのいずれかを付けます。検証された標準装備とは、サプライヤーがそのアイテムが構成に含まれていると述べていることを意味します。リクエストされたオプションとは、アイテムに書面による価格と書面による依存関係の確認が必要であることを意味します。パテックフォーミング ガイドには、合計を比較する前にオプションの項目を正規化するという便利なルールが追加されています。自動スタッカーの価格が 1 つの見積もりの内側と別の見積もりの外側に設定されていると、範囲を調整するまで比較が歪められます。
交換用ツールは生産用ツールとは別に保管してください。スペアブレードまたは摩耗部品キットは、独自の列に属します。サービスについても同じことを行います。設置、試運転、およびオペレーターのトレーニングは、基本価格の範囲内または範囲外となる場合があるため、各AGパネルロールフォーマーサプライヤーに境界を明記するよう依頼してください。マニュアル、図面、セットアップ記録、部品情報を網羅した文書登録もリクエストしてください。
書面でリクエストしなかったオプションは、配達時に期待できないオプションです。要求されたすべての項目をマトリックスに記入し、署名する前に書面による回答を受け取ります。
マトリックスから抜粋した短い購入チェックリストで本文を閉じます。引用されたプロファイルに対して AG 図面を確認します。アンコイラーエンベロープと照らし合わせてコイルデータを確認します。スタッカーやバッチパターンに合わせてカット方法を調整してください。すべてのオプションを書面で文書化します。 4項目すべてに合格すると、同等の条件でagパネルロール成形機を比較でき、安心してagパネルロール成形機をご注文いただけます。また、すべてのインターフェースにはすでに所有者が存在するため、クリーンなマトリックスは生産ラインのレイアウトのレビューを短縮します。フライング カットオフと並行して自動スタッキングを実行するバイヤーは、2 つの選択肢が相互作用するため、最終候補に挙げた AG パネル ロール成形機で明示的にペアリングを確認する必要があります。
AG プロファイルとコイル スケジュールによって、ライン全体のフレームが設定されます。カットオフとスタッカーの選択は、バッチと長さのパターンに従います。見積書にはすべてのオプションを書面で記録する必要があり、配達時に突然商品が届くことはありません。
見積もりをリクエストする前に、RFQ 入力と仕様マトリックスを組み立ててください。このステップにより、AGパネルロール成形機を同等の条件で比較し、自信を持って注文することができます。 AG 図面、コイルのコーティングと厚さ、長さの範囲、バッチ サイズ、コイルの寸法、スタック要件を BMS に送信します。私たちのチームがお客様のスケジュールに合わせてAGパネルロールフォーマーをマッチングさせていただきます。この方法でAGパネルロールフォーマーを最終候補に挙げたバイヤーはより明確な見積もりを得ることができ、AGパネルロールフォーマーの比較はすべて同じコイルデータから始まります。
よくある質問
銀パネルロール成形機のコイル幅はどのくらいに指定すればよいですか?
プロファイル図面とターゲットの被覆幅に対してストリップ幅バンドを確認してください。あなたの図面が最終的な番号を決定するため、RFQ に書面で記入してください。
1 台のマシンで AG と R パネルの両方のプロファイルを実行できますか?
リブのピッチとカバレッジは 2 つのファミリー間で異なるため、プロファイル図面がロール設計を決定します。見積もられた銀パネルロール成形機が 2 番目のツーリング セットを受け入れることができるかどうかをサプライヤーに問い合わせてください。価格を比較する前に、その回答を書面で得てください。
静止カットオフと飛行カットオフのどちらを選択すればよいですか?
カット方法をバッチパターンに合わせてください。混合長さと適度なバッチは固定剪断に適しています。長さが少なくてボリュームが多い場合は、フライングハサミが有利です。刃の種類、長さの公差、長さの管理方法はお見積りにてご確認ください。
ロングパネル AG ラインに適合するスタッカー設定は何ですか?
長いパネルの場合は、束のサイズに合わせた振れが必要です。電動コンベヤは大量生産に役立ちます。サプライヤーにスタックの高さと容量を確認し、床面積、クレーンのアクセス、取り外し方法を RFQ に記録します。
すべての見積書にどの詳細を含める必要がありますか?
各AGパネルロールフォーマーに、コイル範囲、フィード配置、カットオフタイプ、パネル長範囲、および出力処理について述べるよう依頼してください。すべてのアイテムに標準装備または要求されたオプションとしてラベルを付けます。未解決のアイテムは、書面による回答を保留するまでオープンのままになります。


