


ロール成形 FAT では、合意された図面、材料、ゲージ、データム、および合格ルールによって、記録したテスト条件下で使用可能なプロファイル、穴フィーチャ、およびカット長を生成できることを確認する必要があります。 FAT プロトコルで許容誤差、測定ツール、および再テスト ルールが修正されていない場合は、一般的な精度の約束に関する行を受け入れないでください。
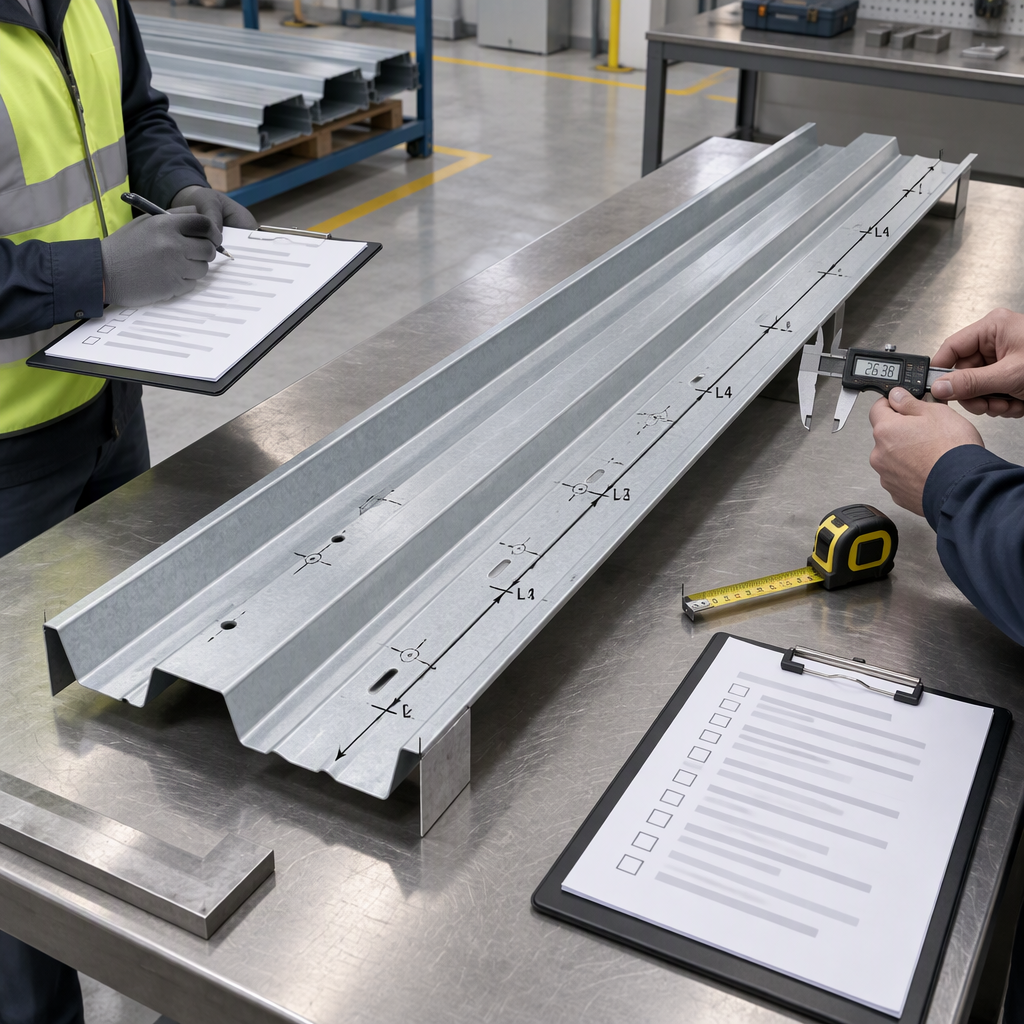
部品を測定する前に FAT 境界を設定します
ロール成形 FAT は、どの成形、パンチング、切断操作を監視するかを定義することから始める必要があります。これは、ロール成形は、連続したロール ダイを通してストリップを段階的に曲げる連続プロセスであり、インライン フィーチャーや長さに合わせた切断が含まれる場合があるためです。
- 最初のサンプルが判定される前に、承認されたプロファイル図面、公差表、穴スケジュール、カット長要件、およびデータム スキームを FAT レコードに添付します。
- 寸法結果は材料の強度、降伏強度の変化、スプリングバック、および入ってくるコイルの形状に影響される可能性があるため、試験中に使用する材料のグレード、厚さ、コーティングの状態、およびコイルの状態を記載します。
- 測定ツール、校正ステータス、測定方法、および監視実行を開始する前に結果を記録する責任者をリストします。
- 結果が合意された要件を逸脱した場合に何が起こるかを定義します:調整、追加サンプル、エンジニアリングレビューのための保留、または正式な再テスト。
FAT 範囲全体として「機械精度確認中」と記述することは避けてください。有用な境界は、プロファイル形状、機能的特徴、カット長さ、測定方法、サンプル数、および配置ルールなどの部品固有の境界です。
一般的な約束に対してではなく、図面に対してプロファイルをテストする
ロール成形の寸法はスプリングバック、材料のばらつき、コイルの形状、工具の状態、および公差要件の影響を受けるため、プロファイル チェックでは、成形された断面を購入者が承認した図面および公差表と比較する必要があります。
- 完成した断面を確認します。ウェブ、フランジ、リップ、リターン、リブ、または建築製品を機能させるその他の図面で定義された形状です。
- 実行後に都合の良いポイントを選択するのではなく、合意されたステーションで重要な寸法を測定します。
- ねじれ、曲がり、フレア、局所的な変形、および目に見えるマーキングは、図面または FAT プロトコルがこれらの条件が受け入れにどのように影響するかを定義している場合にのみ記録します。
- 初期の調整部分によって最終的なマシンの状態が隠されないよう、セットアップ サンプルを受け入れられた FAT サンプルから分離します。
- 公差が製品の機能に必要な値よりも厳しい場合は、不合格基準として使用する前に、公差が本当に必要かどうかを検討してください。
別のプロジェクトからユニバーサル プロファイル公差をインポートしないでください。公差は、製品の図面、最終用途のフィット、下流のアセンブリ、および双方が受け入れる測定方法に基づいて決定される必要があります。
機能的特徴として穴、スロット、ノッチを確認します
穴、スロット、およびノッチのチェックは、それらのフィーチャーが連続ロール成形プロセスの一部である場合、または成形前に作成され、その後成形スタンドを通過する場合に FAT に属します。
- フィーチャー タイプを確認します: 丸穴、細長いスロット、ノッチ、エンド カットアウト、エンボス、または別の図面定義フィーチャー。
- 図面でそのデータムが定義されている場合を除き、トリミングされたエッジや形成されたコーナーからではなく、合意されたデータムからフィーチャの位置を測定します。
- ストリップが後の成形パスに入る前に打ち抜かれた成形フィーチャが移動、伸長、歪み、または回転していないかを確認します。
- バリ、変形、破れ、塗装の損傷などは、事前に合意した合格文言に照らしてのみ記録してください。
- 穴のピッチとフィーチャーの順序が、特にプロファイルがクリップ、ネジ、パネル、またはその他の建築コンポーネントと位置合わせされる場所で、機能的な組み立て要件と一致していることを確認します。
合意されたデータムと記録を使用してカット長さを検証する
切断長さの検証では、合意された基準と記録されたサンプル結果を使用して、所定の長さに成形および切断した後、ラインが図面で指定された部品長さを生成することを確認する必要があります。
- 長さを全体、端部フィーチャ間、パンチデータム、または別の機能基準のいずれから測定するかを定義します。
- セットアップの安定化後に合意された数のピースを実行し、FAT レコード内の各測定部分を識別します。
- 判断する長さの公差に対して適切な校正とトレーサビリティを備えた測定ツールと測定方法を使用してください。
- 後のエンジニアリングレビューで実際のスプレッドが必要になる可能性があるため、単に合否を書き込むのではなく、各測定値を記録します。
- プロファイル調整後にカット長が変更された場合は、以前の長さの記録を受け入れるのではなく、影響を受けるチェックを繰り返してください。
カットの長さはラインの残りの部分から分離されません。材料の状態、成形セットアップ、工具の摩耗、公差の選択は、最終的に切断ステーションに到達する部品に影響を与える可能性があります。
機械を判断する前に測定システムを制御する
FAT サンプルを拒否または受け入れる前に、ゲージ、校正記録、測定方法、および不確かさが FAT プロトコルの許容範囲に対して適切であることを確認してください。
NIST は、校正、標準物質、試験方法、不確かさの評価、およびトレーサビリティ チェックリストを通じて 計量学的トレーサビリティを説明しており 、何がニーズに適しているかを判断する責任を測定結果のユーザーに課しています。
AIAG は、測定データはほぼすべての製造プロセスで使用されており、測定システムの品質を評価することで改善できる箇所を特定するのに役立つと述べています。
- ゲージの分解能と方法を、判定する公差に合わせてください。
- FAT で使用されるキャリパー、テープ、高さゲージ、治具、CMM 機器、またはカスタム ゲージの最新の校正記録を持参してください。
- 誰が、どこで測定し、繰り返し測定値をどのように処理するかを定義します。
- 複数の人または測定器が決定に影響を与える可能性がある場合は、許容の根拠として限界データを使用する前に、測定システムのチェックを計画してください。
サンプル素材と実行条件を記録にロックする
FAT 記録は、目撃されたサンプルに使用された材料と実行条件を特定する必要があります。これは、ロール成形された寸法は、材料の強度、スプリングバック、降伏強度の変動、入ってくるコイルの形状、磨耗した工具、および公差要件によって変化する可能性があるためです。
- コイルまたはストリップの識別、公称厚さ、材料グレード、コーティング状態、および既知のコイル形状の問題を実行前に記録します。
- どのインライン操作がアクティブであるかを示します: 成形のみ、パンチング、ノッチング、スロット加工、エンボス加工、曲線加工、および所定の長さの切断。
- 試作部品に影響を与えるロール、パンチ、カットオフ工具、治具、ゲージのセットアップ条件を特定します。
- 受け入れられたサンプルセットが最終的な調整された条件に関連付けられるように、設定の変更を記録に表示しておきます。
プロダクションマテリアルが FAT マテリアルと異なる場合、FAT の結果を条件付きとして扱います。 FAT を使用して、合意されたセットアップと測定方法を検証し、生産コイル範囲にどのような追加確認が必要かを定義します。
測定結果を合否決定に変える
FAT チェックリストは、プロファイル、穴、およびカット長の結果を明確な処分に変換する必要があります。つまり、受け入れ、修正して再テストするか、技術レビューのために保留するか、トライアル条件を拒否するかです。
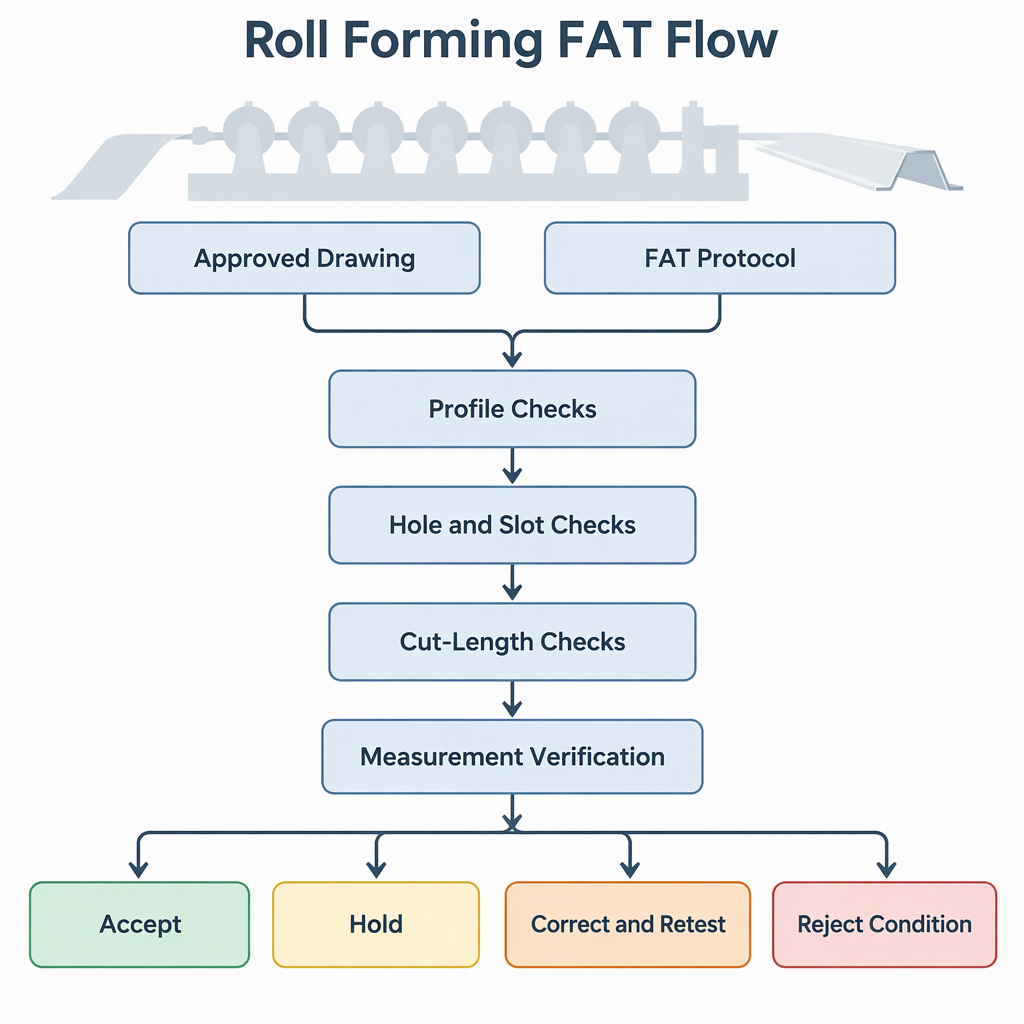
| FAT の結果 | 購入者のアクション | 保存する記録 |
|---|---|---|
| すべての重要なプロファイル、特徴、および長さの測定は、合意された図面および公差表を満たしています。 | 定義されたスコープの監視された条件を受け入れます。 | 測定値、サンプルID、材料記録、ゲージリスト、署名済みの処分。 |
| 測定値は許容範囲外ですが、原因はセットアップに関連している可能性があります。 | セットアップを修正し、影響を受ける特性を再テストします。 | 元の結果、行われた調整、再テストのサンプル ID、および新しい測定値。 |
| 結果が限界であり、測定方法が公差に対して適切ではありません。 | 測定方法またはゲージが確認されるまで決定を保留します。 | ゲージの校正ステータス、方法の説明、繰り返しの読み取り、およびレビューの決定。 |
| 合理的な修正を行った後でも、その部品は合意された機能図を満たすことができません。 | 目撃された状態を拒否するか、技術的な交渉を再開してください。 | 不適合な測定、影響を受ける要件、および合意された次のステップ。 |
- 実際に目撃および測定された特性のみに署名してください。
- 最終的な FAT 配置で測定記録を保管します。
- 合格した長さの結果によって不合格のプロファイルまたは穴の要件が無効にならないようにしてください。
結論
有用なロール成形 FAT は、一般的な機械のデモンストレーションではなく、制御された調達検証イベントです。
成形、インラインフィーチャー、所定の長さに切断するなど、立ち会い中のロール成形操作を定義します。
合意された図面と公差表に照らして、プロファイル、穴、スロット、ノッチ、カット長さを判断します。
境界線データから合否を決定する前に、測定のトレーサビリティと方法の適切性を確認してください。
よくある質問
これらの質問は、購入者がロールフォーミング FAT レコードに署名する前に一般的なギャップを埋めるのに役立ちます。
プロファイルサンプルは何個測定する必要がありますか?
FAT プロトコルで合意されたサンプル数を使用します。重要な点は、部品を選択する前に、カウント、ステーション、公差テーブル、および配置ルールが固定されていることです。
穴のチェックは成形前に行うべきですか、それとも成形後に行うべきですか?
最終製品に重要な状態で機能を確認してください。成形前に穴や切り込みを入れた場合は、成形後の最終的な位置や状態も確認してください。
どのようなカット長公差を使用する必要がありますか?
承認された図面または購入仕様の公差を使用してください。一般的なロール成形プロセスの説明では、所定の長さに切断することがサポートされていますが、すべてのプロファイルに対して 1 つの普遍的な公差が設定されているわけではありません。
すべてのゲージには FAT での校正記録が必要ですか?
合否判定に使用されるゲージには、判定対象の公差に適した校正記録とトレーサビリティ記録が必要です。
後で生産材料が変更された場合、FAT の結果は受け入れられますか?
FAT の結果は、記録された素材と実行条件に関連付けられているものとして扱います。強度、スプリングバック、厚さ、コイル形状に影響を与えるように製造材料が変更される場合は、追加の確認を定義します。
境界線の測定では何が起こるでしょうか?
測定方法、ゲージの状態、繰り返し測定値、および不確かさが判断対象の公差に対して十分になるまで、決定を保留します。
ロール成形 FAT は、将来のすべての製造コイルが合格することを証明しますか?
いいえ。これは、合意された FAT 範囲に対して目撃された状態を証明します。将来のコイル、工具の摩耗、材料の変化、セットアップの変更には、追加の生産管理が必要になる可能性があります。


